프로젝트 개요
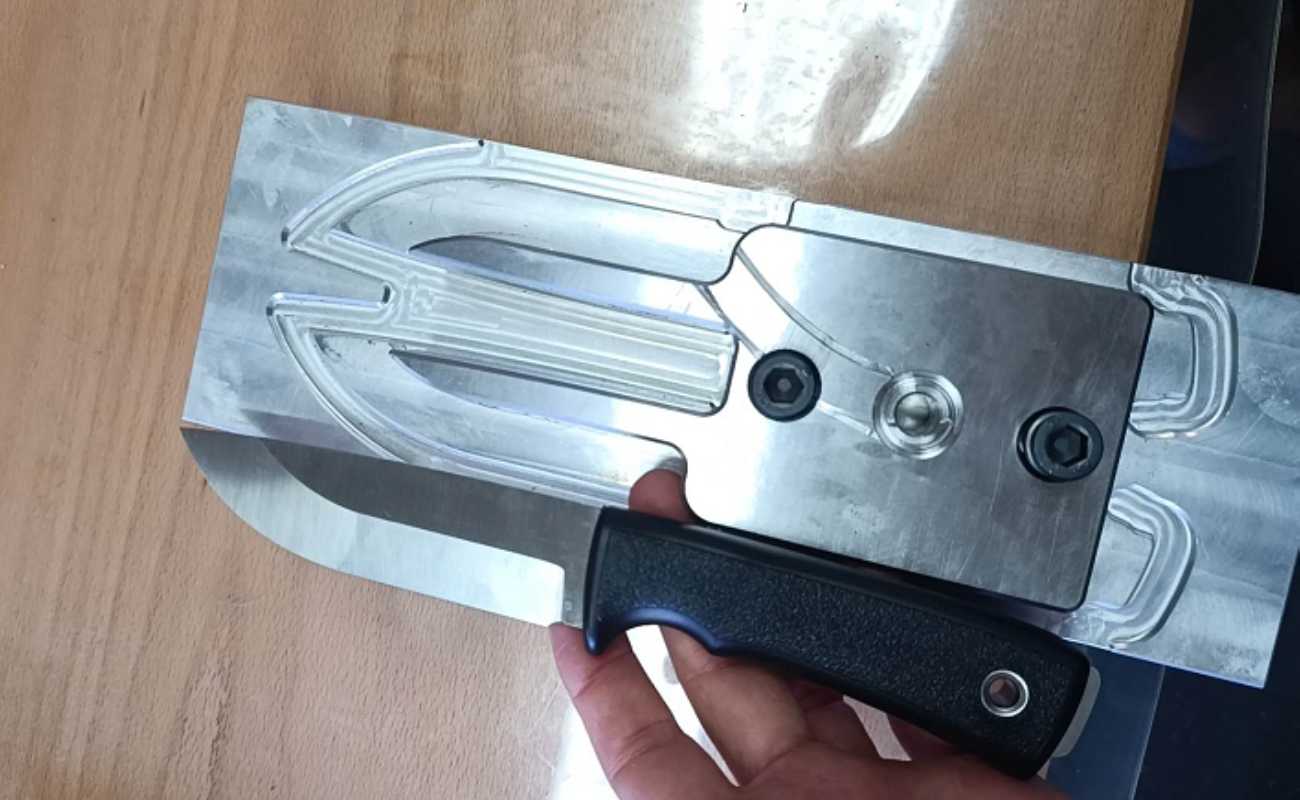
세르비아의 공구 가공 프로젝트에서는 얇은 철 부품을 연마하기 위해 영구자석 척이 필요했습니다 400 × 600 × 5 mm.
가공물 두께가 딱 5 mm일 때는 적절한 자기 극 배열을 선택하는 것이 중요했습니다. 얇은 가공물은 특히 연마 작업이 비교적 넓은 표면에서 일관된 위치를 요구할 때 적절한 자기적 접촉과 지지가 필요합니다.
MAGWORK는 500 × 600 mm 미세 극 영구자석 척 구성을 제공했으며, 밀접한 자기 극과 지정된 도구 크기에 적합한 작업 영역을 결합했습니다.
워크홀딩 챌린지
크고 얇은 작업물을 연마 안정성을 해치지 않으면서 잡는 방법
5 mm 두께의 철 공구 부품을 연마할 때는 두꺼운 강철 블록을 가공하는 것과는 작업 고정 측면에서 다른 고려사항이 있습니다.
작업물은 비교적 넓은 표면적을 가지고 있지만, 두께가 제한되어 자기 고정 성능에 영향을 미치고 불균일한 지지에 더 민감해질 수 있습니다.
일반적인 거친 극 마그네틱 척은 이러한 얇은 부품에 가장 적합한 자기 극 분포를 제공하지 않을 수 있습니다.
따라서 작업 고정 구성은 접촉면에 걸친 충분한 자기 결합과 연삭 작업에 적합한 지지 영역이라는 두 가지 중요한 요구사항을 충족해야 했습니다.
MAGWORK의 해결책
얇은 공구 부품을 위한 미세 극 자기 설계
MAGWORK는 1.5 + 0.5 mm 극 배열을 가진 영구자석 척을 선택하여 작업 표면에 미세한 2 mm 극 피치를 제공했습니다.
더 거친 극 구성과 비교할 때, 밀접한 자기 극은 접촉 면적을 가로지르는 극 전이를 더 자주 만듭니다.
이 구조는 적합한 얇은 강자성 작업물의 자기 결합을 개선하여 정밀 공구 연마 작업에 실용적인 구성을 제공합니다.
500 × 600 mm 작업 영역과 도구 치수 일치
선택된 마그네틱 척은 500 × 600 mm를 측정하며, 지정된 400 × 600 mm 공구 부품 크기에 맞춥니다.
척 치수를 작업물에 맞추면 불필요하게 고정구 크기를 늘리지 않으면서 적절한 지지면을 제공합니다.
이 설계는 또한 작업물 위로 뻗은 기존 클램프 없이도 연삭 표면에 접근성을 유지할 수 있게 합니다.
실용적인 연삭 작업을 위한 영구 자기 보유
선택된 구성은 자기력이 100 N을 명시하며, 영구 자기 스위칭 메커니즘을 사용합니다.
전기로 구동되는 마그네틱 척과 달리, 영구 자기 설계는 자기 상태를 유지하기 위해 지속적인 전력 공급이 필요하지 않습니다.
호환 가능한 연삭 용도에서는, 수동 자기 활성화 및 해제가 가능한 간단한 작업 고정 방식을 제공합니다.
미세 극 기하학, 적절한 작업 공간, 영구 자기 작동을 결합하여 얇은 철 공구 부품과 관련된 주요 작업 고정 고려사항을 해결합니다.
얇은 공구 연마를 위해 자석 척이 필요하신가요?
얇은 강철 공구, 정밀 판, 또는 미세한 자기 극 배열이 필요한 부품을 연마하는 것인가요?
MAGWORK는 작업물 두께, 재료, 접촉면적, 연삭 요구사항을 기반으로 영구자석 척 구성을 평가하는 데 도움을 줍니다.
작업물 도면 및 가공 조건을 공유하여 귀하의 용도에 적합한 마그네틱 공작물 고정 솔루션을 탐색해 보세요.