夹子阻碍钻探位置?
传统夹具可能阻碍孔洞图案,尤其是在钢板上钻多个孔时,需要反复重新定位。
我们的解决方案:定制磁性夹具,配备开放钻区和战略性布置的止挡,有助于保持更多孔的可达性,同时减少安装中断。
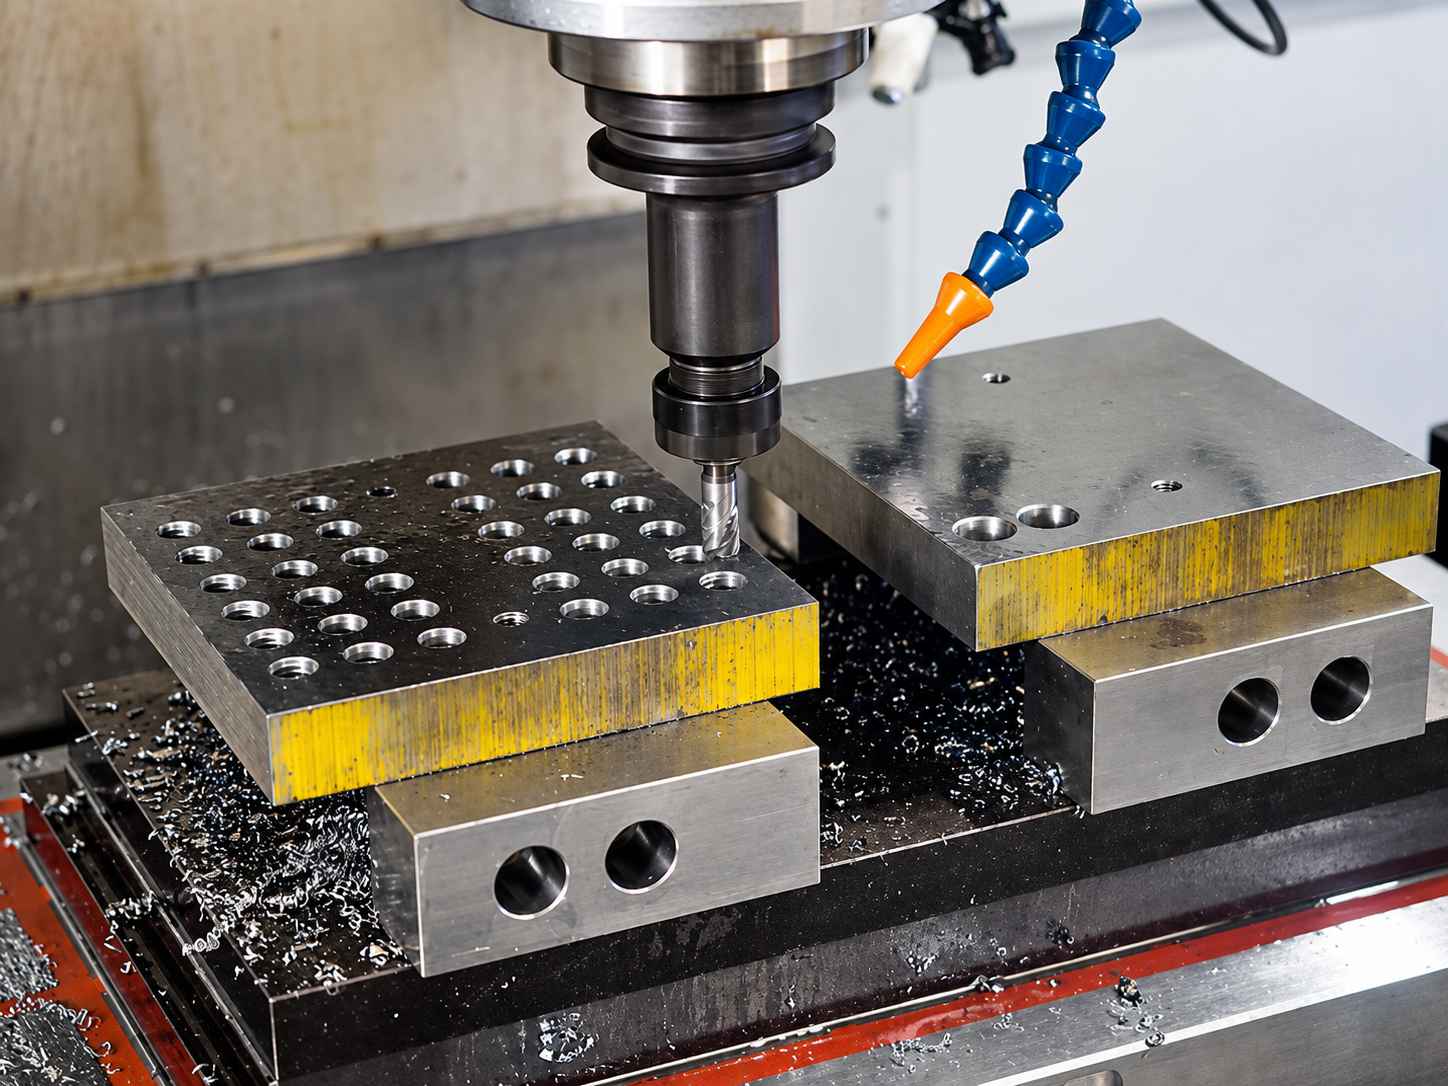
钻孔会产生向下推力、扭矩和突破力,可能导致工件移动或变形。传统夹具也可能阻碍钻孔位置,尤其是在具有多钻孔位置的板材上。可靠的工件固定必须在稳定性、孔洞通道和适当支撑之间取得平衡。
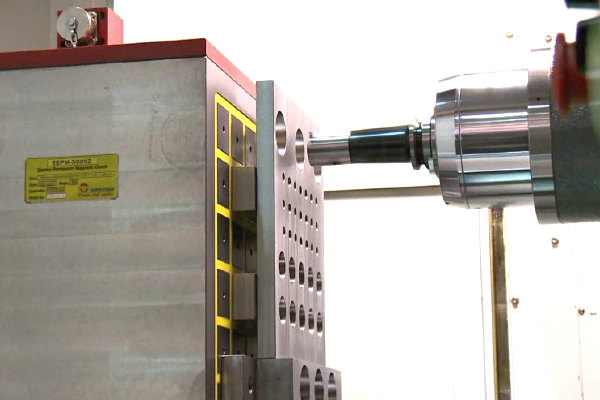
磁性工件夹持可以减少夹紧障碍,保持更多钻孔位置,尤其是适合合适的钢板和部件时。
然而,钻孔不仅仅需要磁性吸持力。良好的支撑、孔下的间隙以及对切削扭矩的抵抗力对于实用安装至关重要。
MAGWORK 帮助评估这些需求,以确定合适的磁力吸盘或定制钻孔夹具选项。
每种钻孔设置都有不同的挑战。MAGWORK 帮助您找到实用的磁性工件解决方案,提高钻孔可达性,支撑精密工件,并在钻孔力下保持稳定定位。
传统夹具可能阻碍孔洞图案,尤其是在钢板上钻多个孔时,需要反复重新定位。
当钻孔压力集中在无支撑区域时,薄钢板可能会弯曲或抬起。
钻孔力和突破载荷可能导致移动或旋转,尤其是在磁力保持不足时。
标准磁力吸盘并不总是适合复杂的孔型或特殊机械需求。MAGWORK 开发定制磁性工件保持解决方案,结合定制的磁性工件布局、钻孔间隙和实用支撑结构,帮助您实现更灵活高效的钻孔设置。
审查零件图纸、材料、孔形和接触条件,以确定合适的固定方案。
根据钻孔需求制定磁极布置、支撑点和定位特征。
根据您的机器配置调整夹具尺寸、安装接口和钻孔间隙。
提供推荐的夹具配置、布局图及关键技术规格供审查。
从多孔钢板到精密块和定制机床配置,每种钻孔应用都需要不同的固定方法。探讨磁性夹具如何改善钻孔进度、工件支撑和定位效率。
挑战:密集的孔位设计几乎没有空间放置传统夹具,通常需要反复重新定位并中断钻孔过程。
我们的解决方案:定制磁性钻孔夹具可以结合战略性位置的磁极、机械定位止挡和穿孔下方的间隙,保持更多钻孔位置的可及性,同时支持工件。
的定制磁力吸盘钻钢工件,首先从孔下方的支撑、弧度路径和定位止挡开始。工件几何形状和实际机床行程定义了夹具轮廓;随后必须在该结构内评估磁极布置。
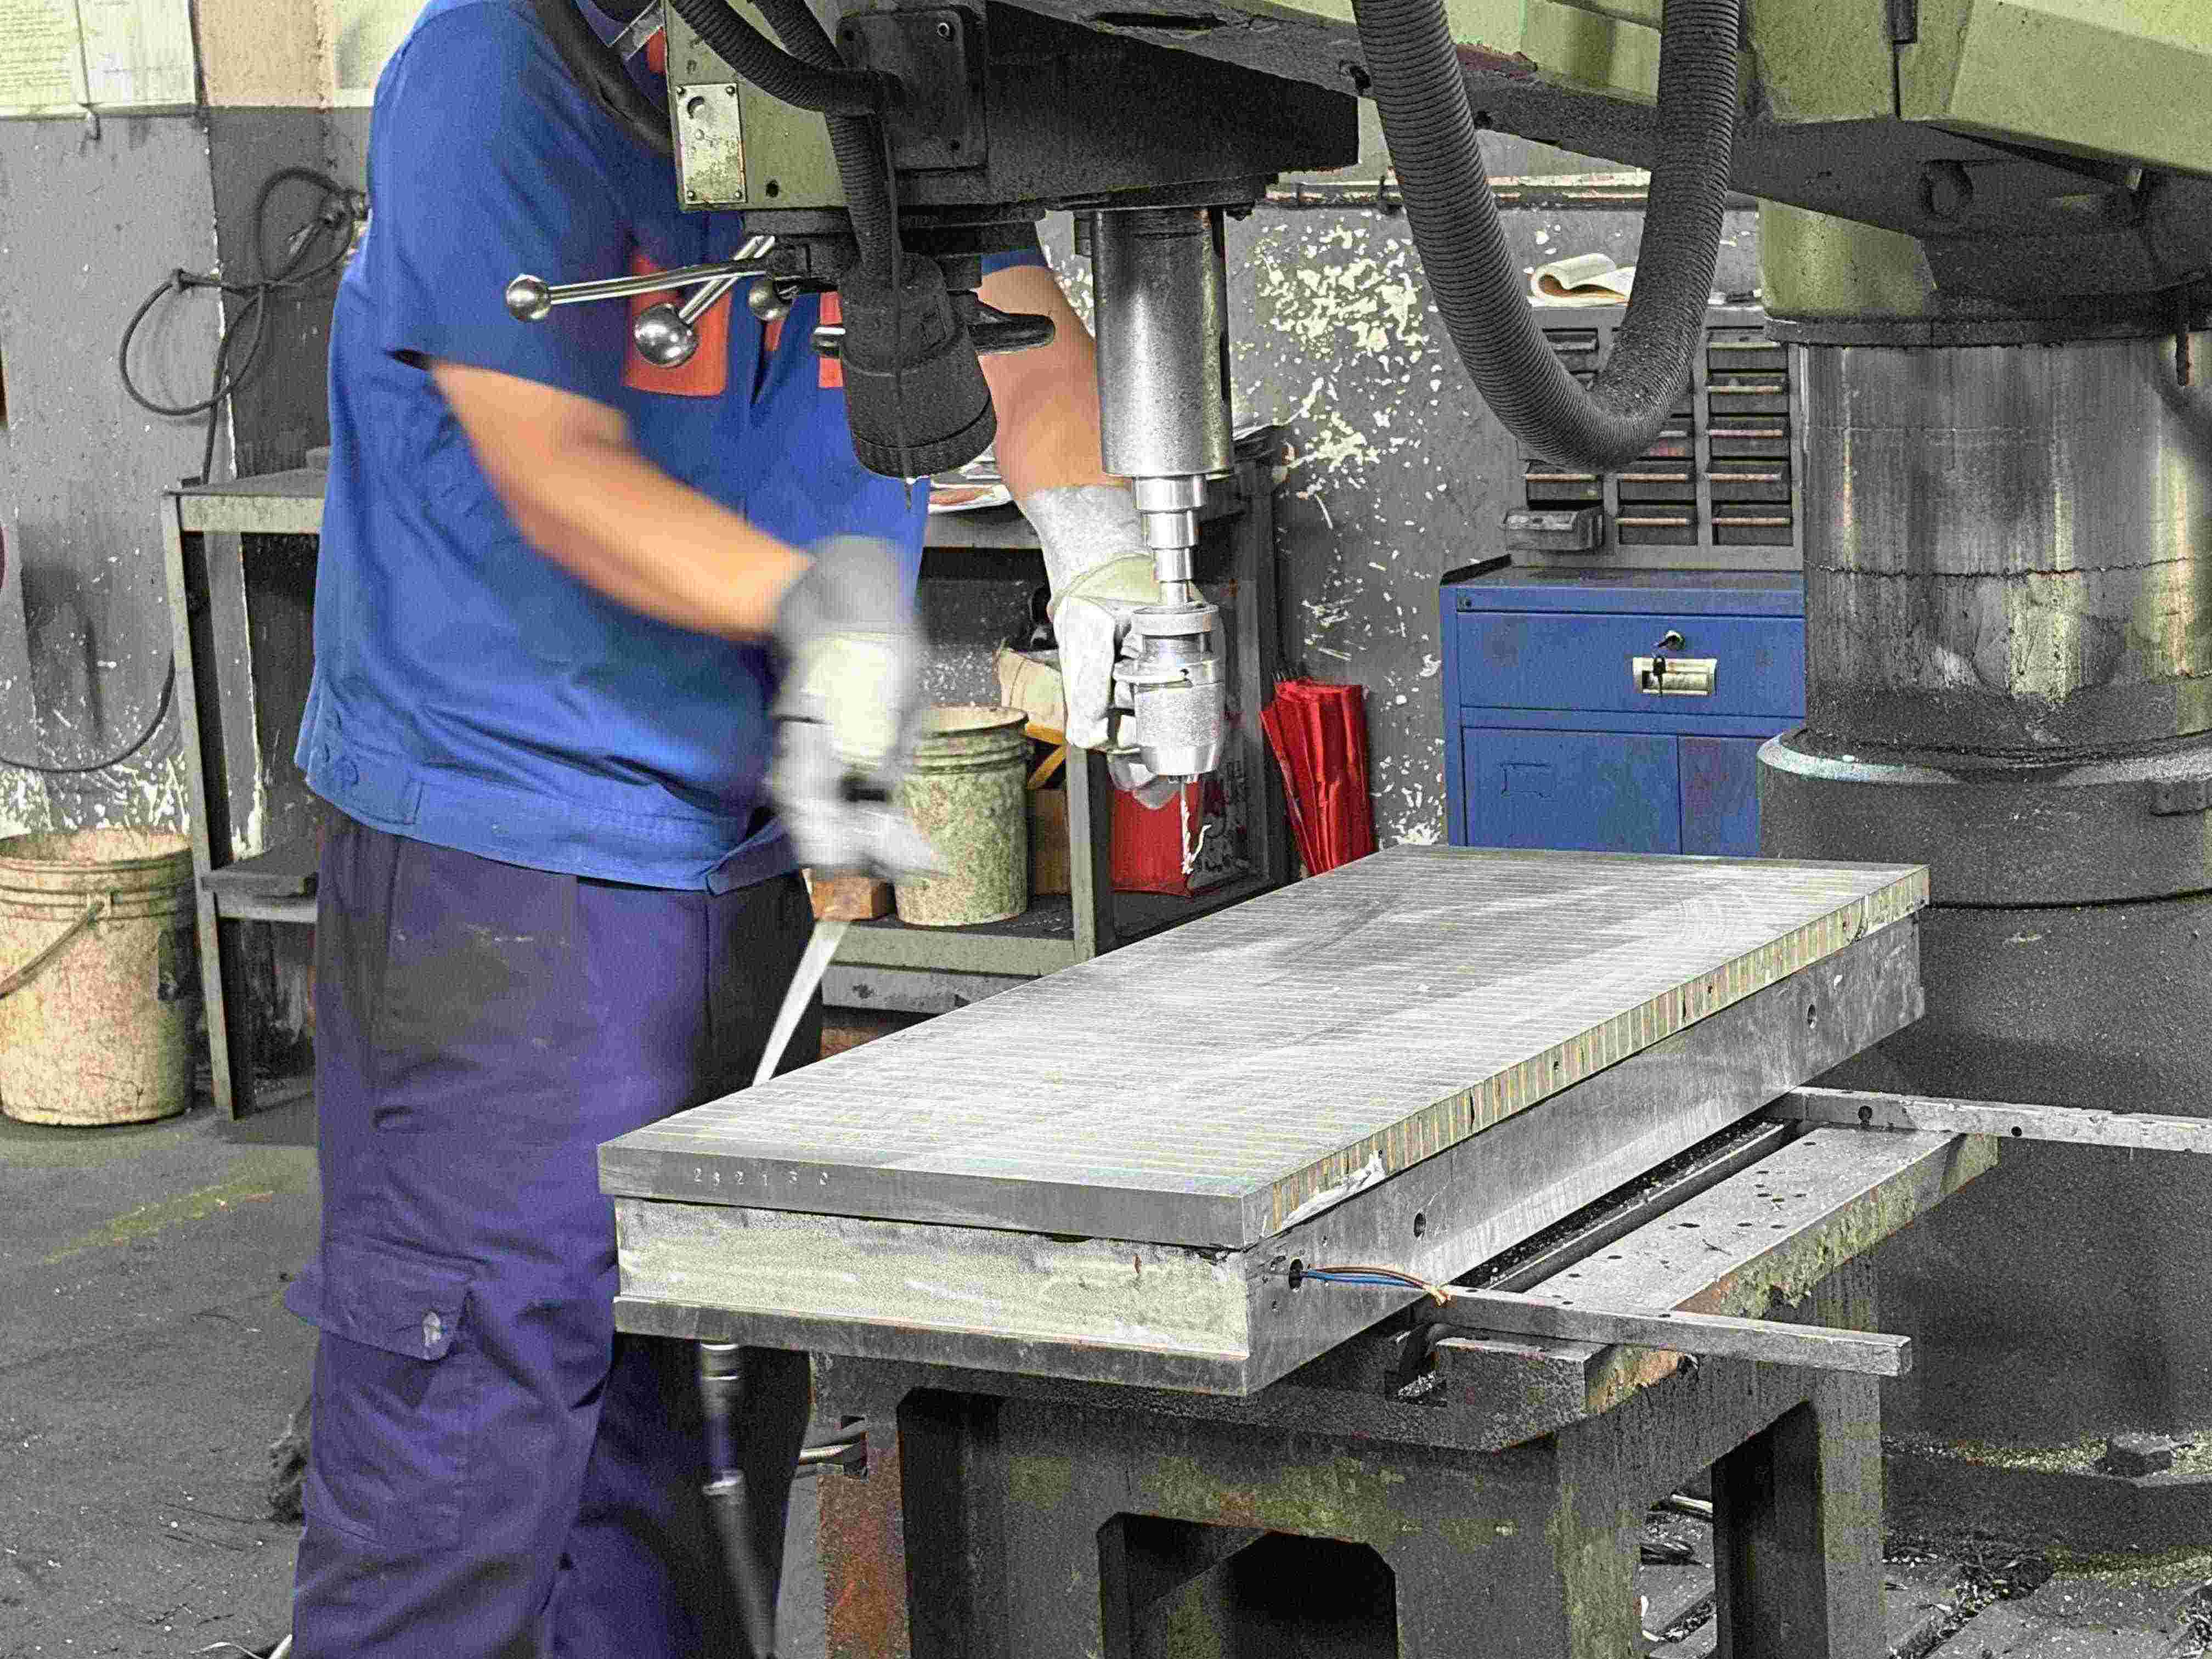
从定制尺寸和磁极结构到精密磨削面,我们关注影响夹具精度、耐用性和实用性能的制造细节。
精密加工磁性组件表面精加工
根据批准的设计准备合适的钢体、磁性材料和结构组件,以支持可靠的产品制造。
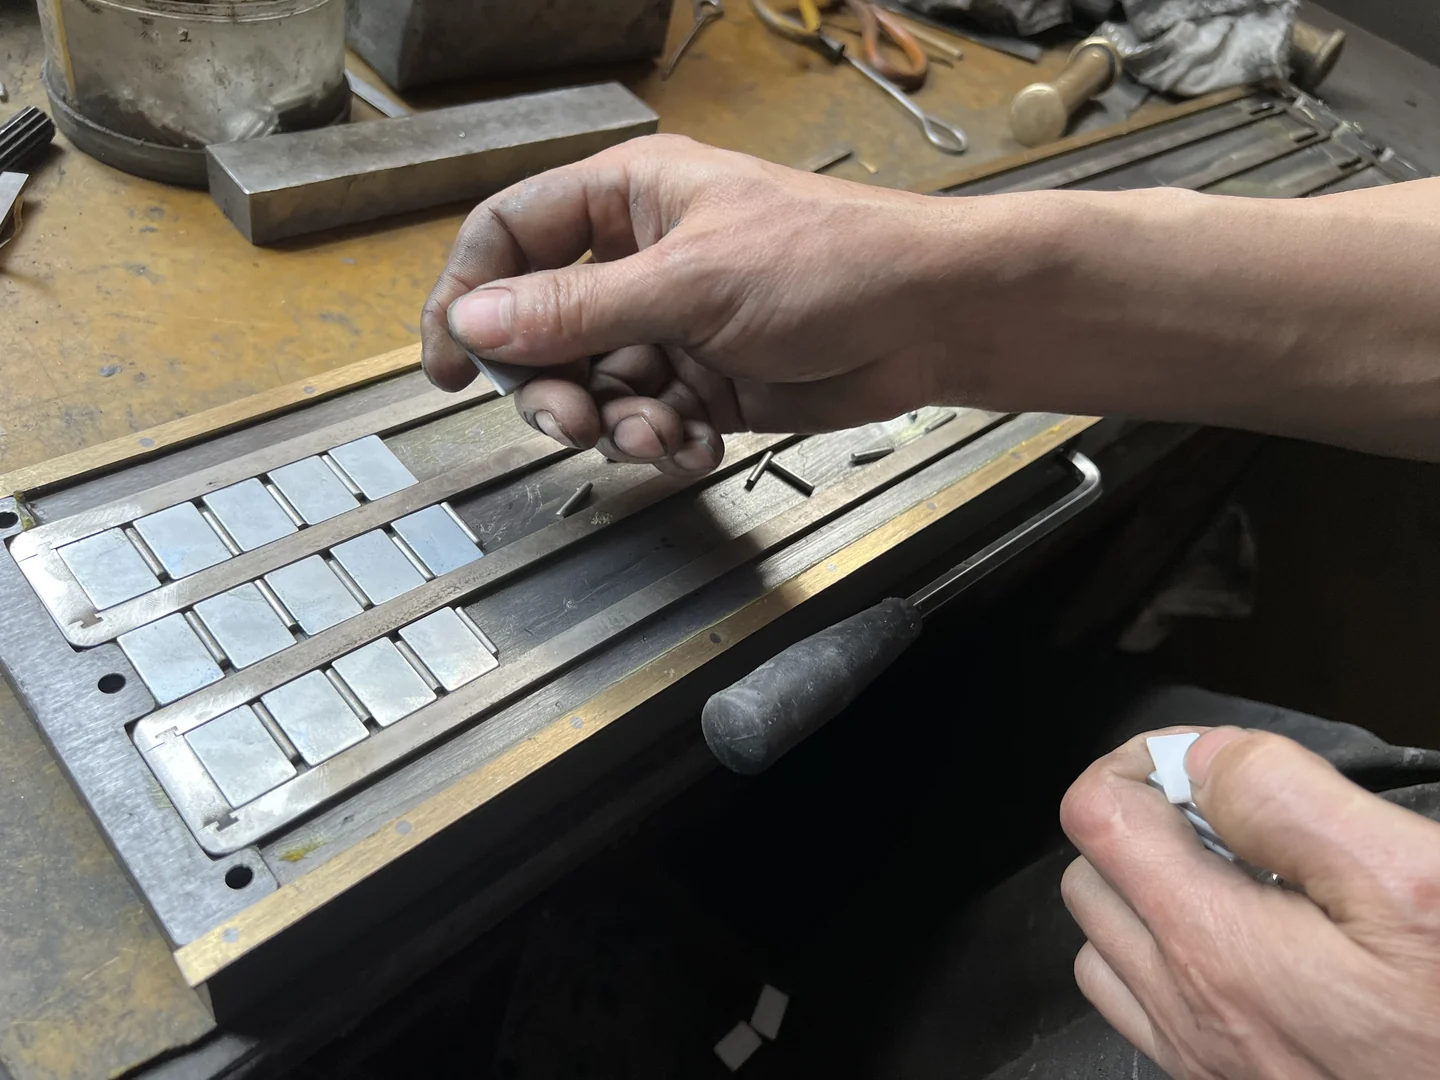
关键尺寸、安装特征和磁极结构均按照约定的技术规格制造和组装。
精密的表面磨削和尺寸检查有助于实现预定钻孔夹具所需的工作面几何形状和接触条件。
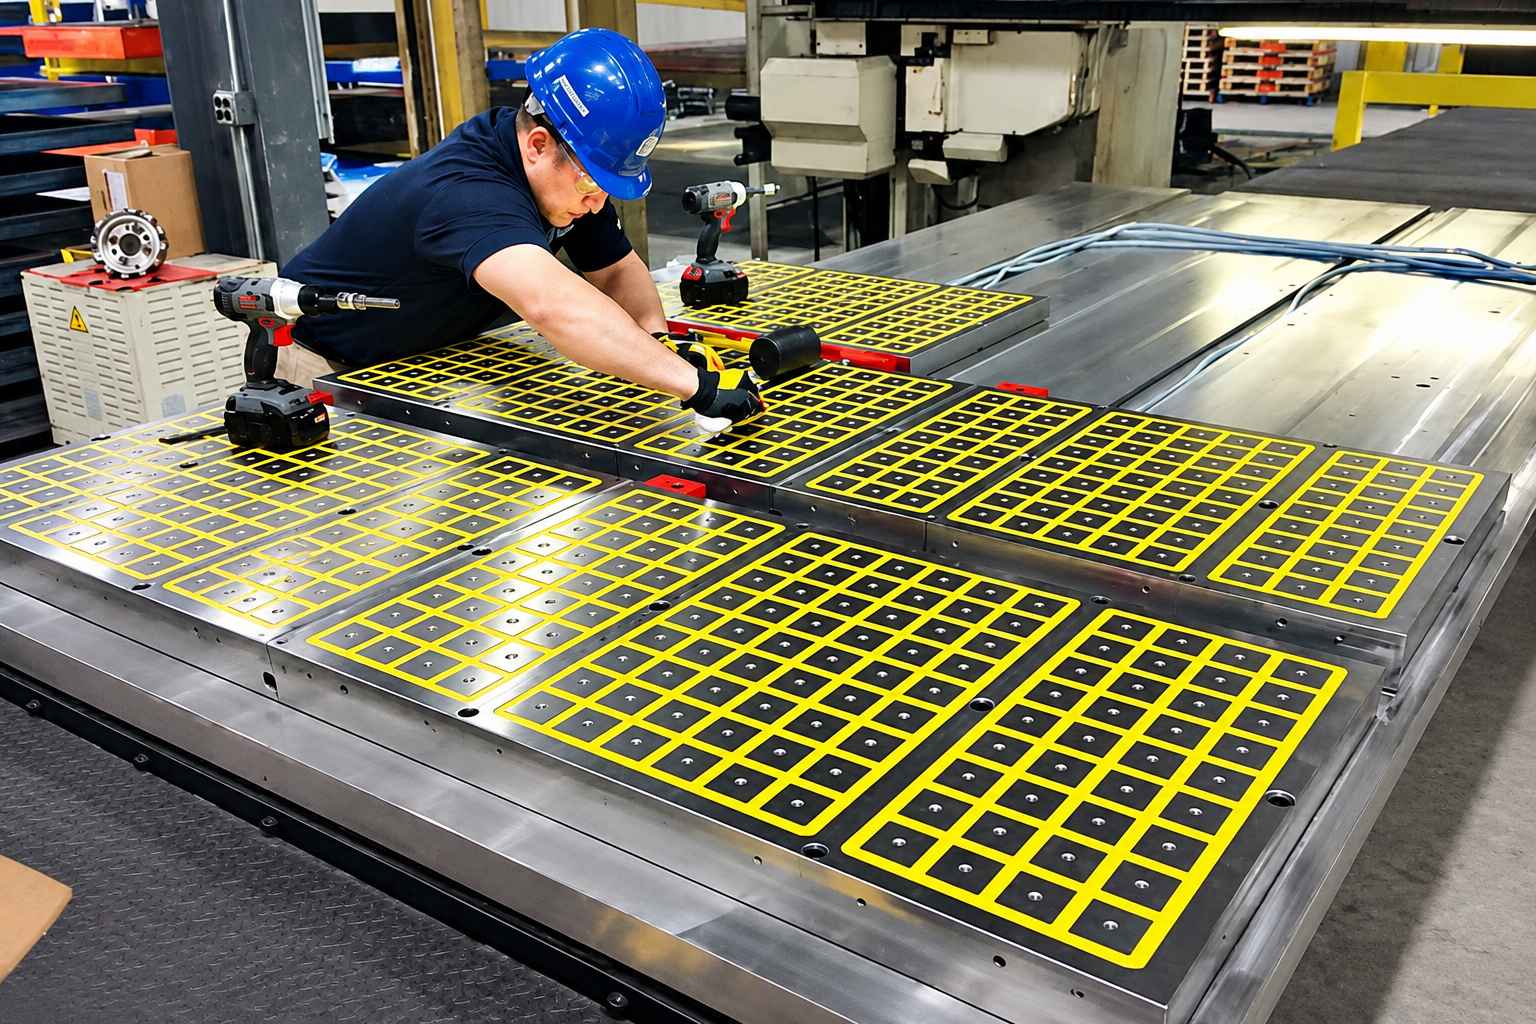
磁力吸盘可能看起来完美,但仍无法满足钻孔要求。MAGWORK 协调关键检查,符合约定规格,从尺寸精度、磁性保持到开关功能和电气安全——有助于减少安装问题和意外生产延误。
定制磁性工件不应意味着复杂的采购或无休止的技术跟进。MAGWORK 通过一个联系点协调工程沟通、制造、质量检查和交付——帮助您节省时间,保持钻孔项目顺利进行。
分享工件图纸、孔型和钻床详情。
评估应用可行性和适用的磁性夹持选项。
根据您的钻孔需求,获得推荐的夹具配置。
确认夹具尺寸、安装细节及商定规格。
安排批准设计所需的材料和组件。
协调制造、组装及商定的质量检查。
防护包装、出口文件及交付协调。
协助安装、操作及技术问题。
查找关于定制磁性钻孔夹具、工件兼容性、钻孔稳定性及应用特定磁性工件固定解决方案的常见问题解答。
可以。MAGWORK 可以根据您的工件和机床需求,开发定制尺寸、磁极布局、定位功能和安装接口的定制磁性钻孔夹具。
定制磁性夹具可以通过减少顶部夹具干扰,保持更多钻孔位置。设计应考虑完整的孔位、定位止挡和钻孔突破间隙
可以,只要磁接触和支撑足够。细极配置和局部支撑有助于容纳薄钢板,而钻孔点下方的间隙有助于防止吸盘表面损坏。
合适的夹具应结合磁性固定、机械定位止挡和稳定支撑。MAGWORK 评估钻孔推力、扭矩、接触条件和工件几何形状,以推荐合适的布置。
根据可用的接触面积,定制的极点延长、支撑块和定位功能可能适用于某些不平整的钢部件。每种应用都需要评估磁性啮合和钻孔载荷。
没有适合所有工况的通用选择。永磁吸盘、电磁吸盘和电永磁吸盘的切换与控制方式不同,应根据工件尺寸、钻削条件、操作频率和机床要求选择。
合适的磁性系统可能支持反复定位和自动装载。必须评估控制器集成、定位精度、开关顺序及安全要求,以适应预期生产流程。
分享您的工件图纸、材料、厚度、孔型、钻孔直径、机床型号及生产需求。MAGWORK可以利用这些信息评估合适的磁性工件固定方案。
标准磁力吸盘并不适用于所有钻孔应用。从复杂的孔位模式到薄钢板和非标准机床配置,MAGWORK帮助您根据实际加工需求开发磁性工件保持解决方案。
分享您的图纸或钻孔需求。我们将帮助您探索合适的夹具配置。