同心度与加工
即使是微小的定位误差也可能导致加工加工,影响尺寸精度和表面处理。
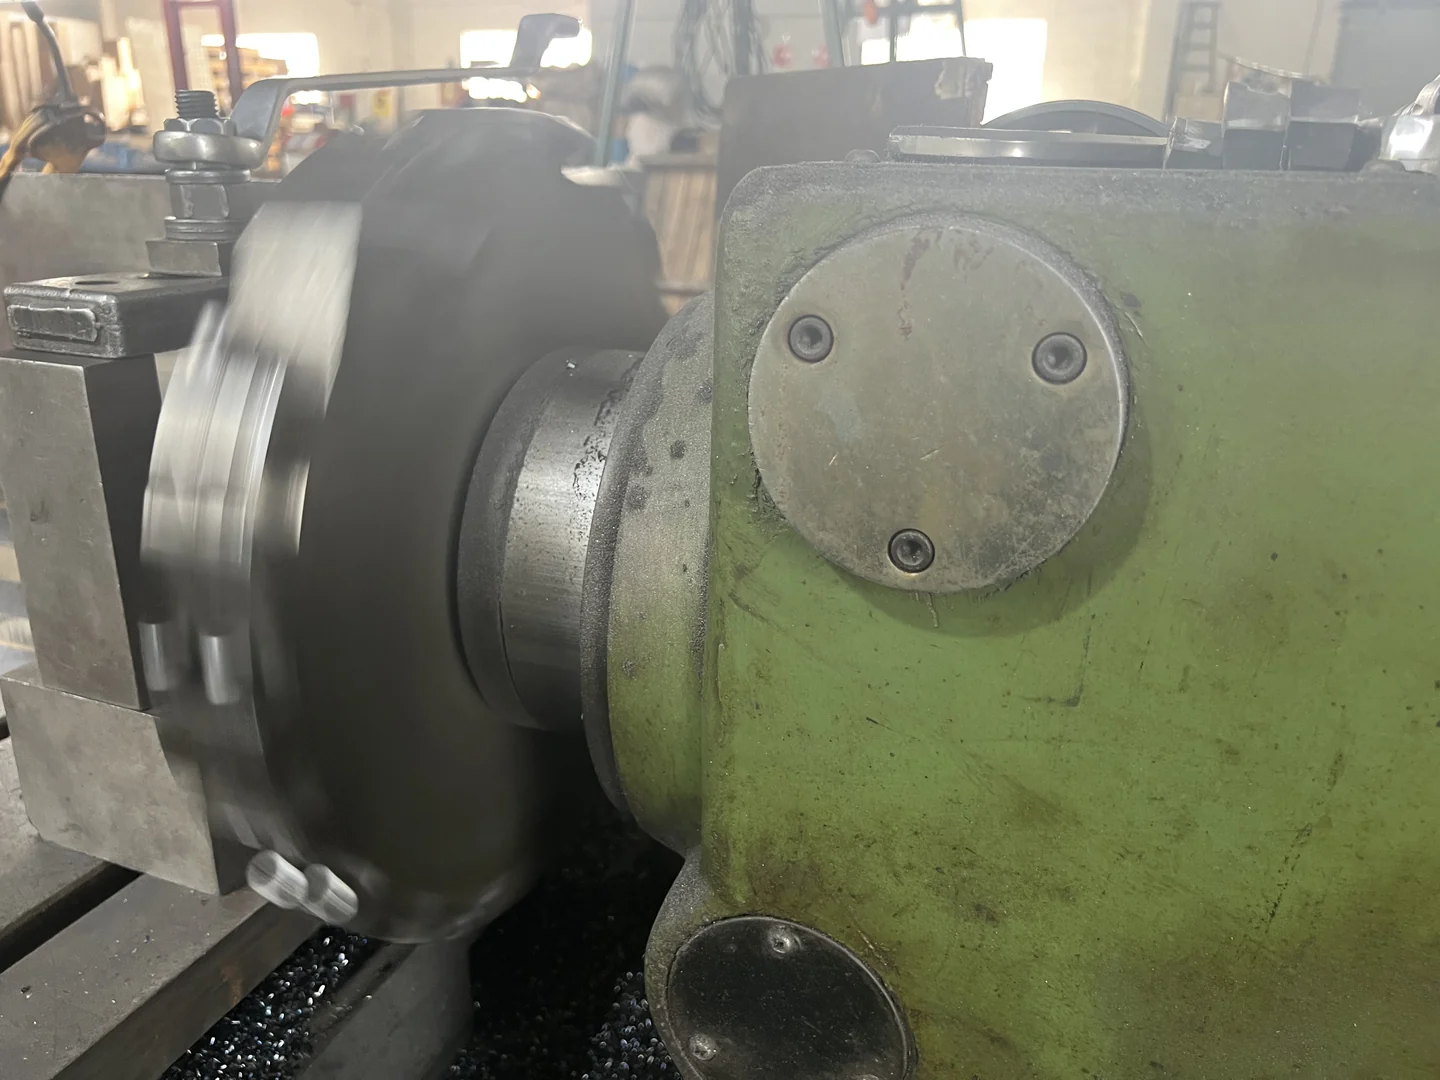
与固定加工不同,CNC车削涉及旋转工件,持续承受切削力。保持同心度、防止振动以及固定大块或薄壁零件可能具有挑战性,尤其是当传统钳口限制加工通道或扭曲精密部件时。
即使是微小的定位误差也可能导致加工加工,影响尺寸精度和表面处理。
薄壁环和薄盘在加紧钳口压力下可能变形,使精密车削更加困难。
不平衡载荷和切削力变化可能导致振动或移动,尤其是大直径工件。
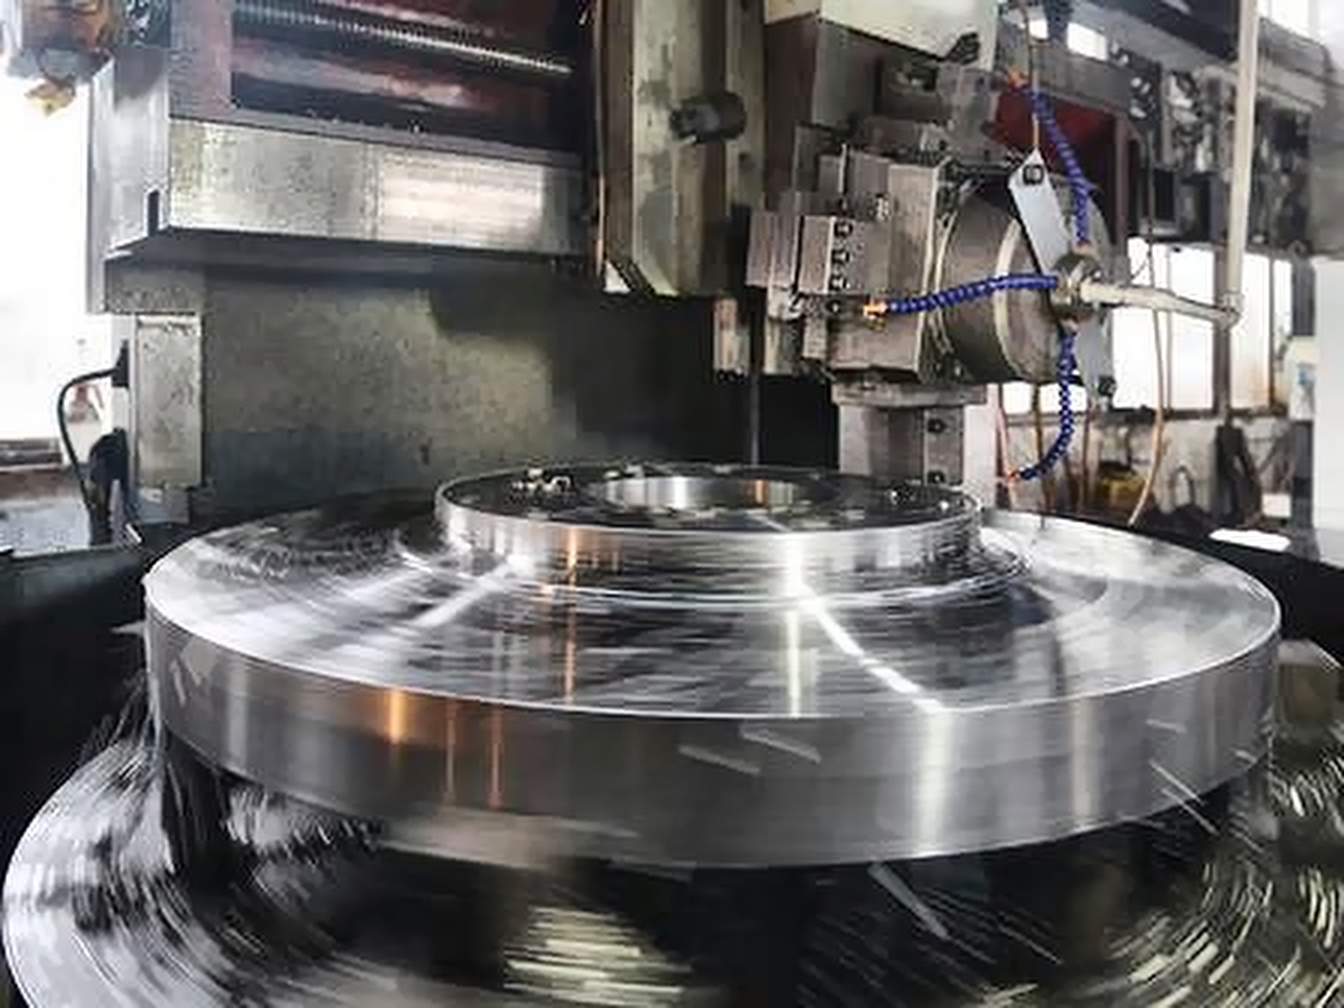
从大型钢环到精密盘和法兰,不同的工件几何形状需要不同的固定装置。MAGWORK 有助于将磁力吸盘与车床应用匹配到工件的接触面、加工需求和机床配置。
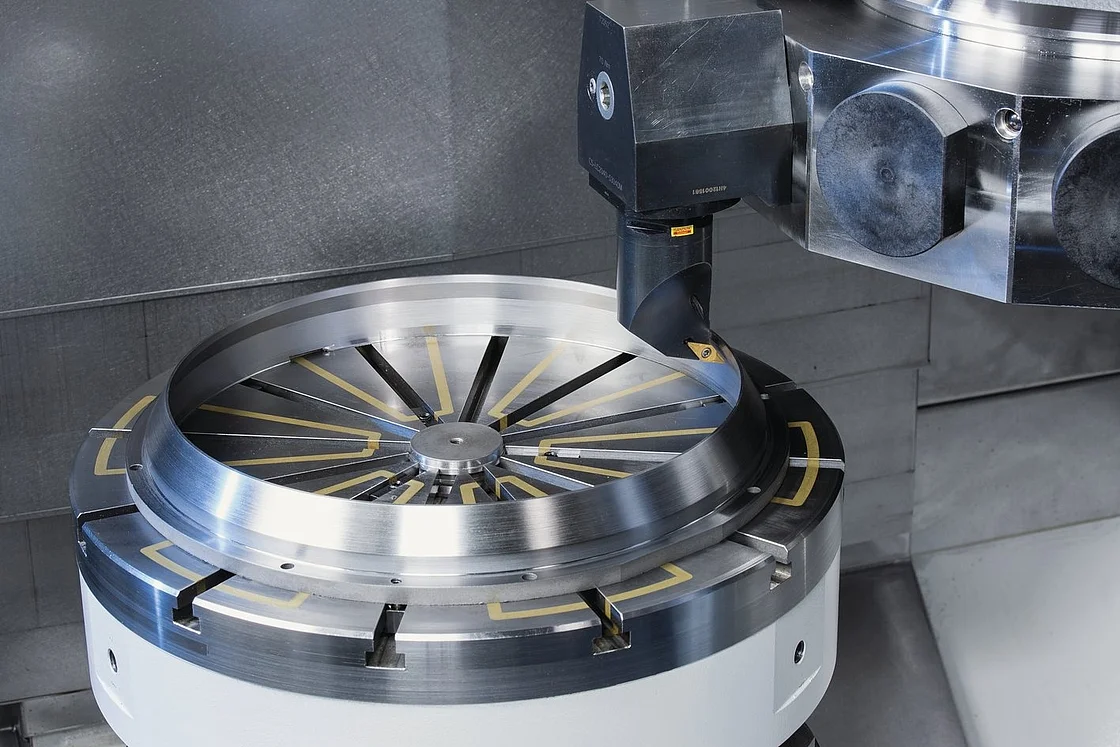

标准车床吸盘并非适合所有工件。MAGWORK开发定制圆形磁力吸盘配置,结合精确定位、合适磁极布置和机器专用安装,以满足苛刻的车削需求。
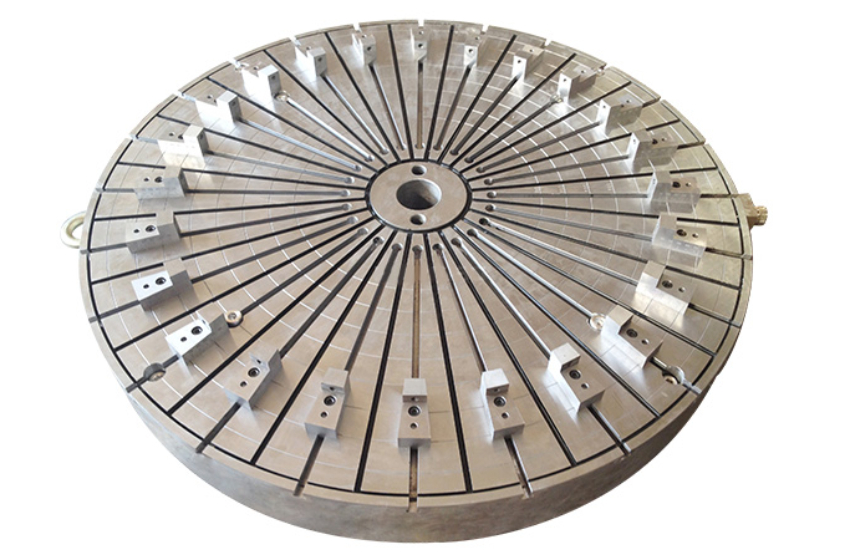
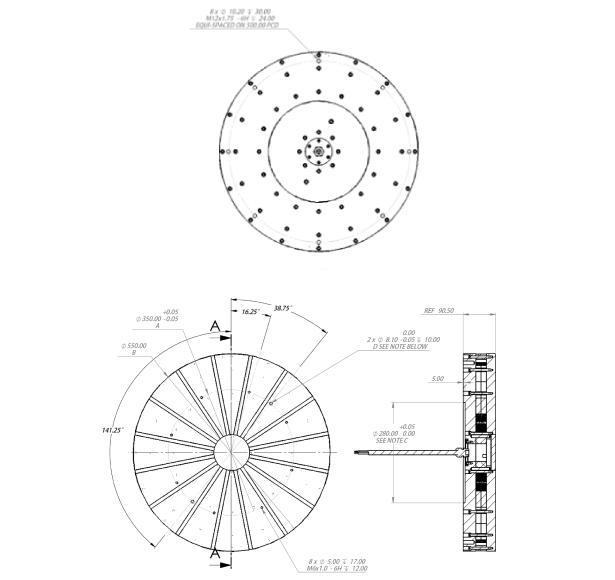
从吸盘直径和磁极布局到居中特征和主轴连接,我们关注使车削夹具实用的细节。每种配置都是根据你的工件几何形状、加工需求和机床设置设计的。
定制直径与接触
工件准确位置
速度与保持力审查
主轴安装合适度
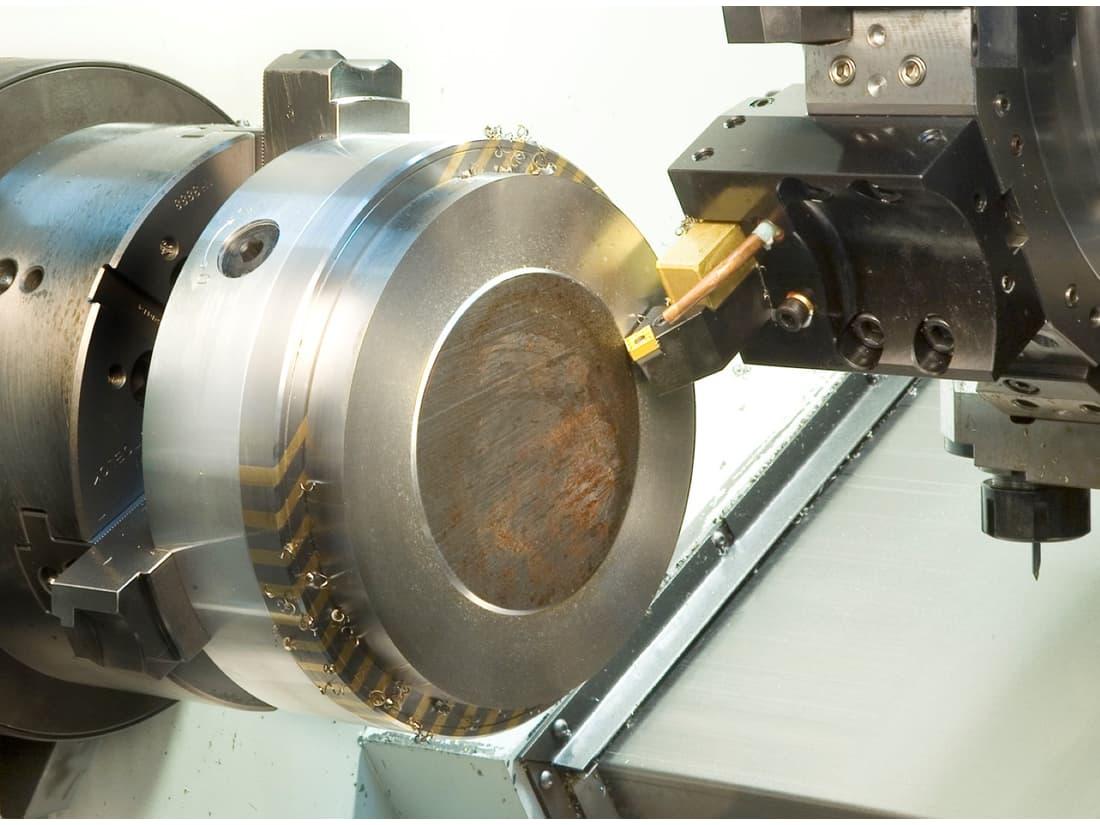
旋转磁力吸盘必须设计出超过磁力吸持力的特性。主轴转速、离心载荷、切削力和工件平衡都会影响车削安全。MAGWORK 审查这些条件,以帮助判断拟议的磁性夹具是否适合预期的旋转应用。
确认吸盘的额定转速及与机器运行条件的兼容性。
评估质量分布和偏心载荷,以减少旋转过程中的振动和不平衡。
评估轴向、径向和离心力,以确定所需的固定力和机械保持力。
检查实际接触、工件支撑及安全装卸程序。
大环需要在接触面上提供适当的支撑。匹配吸盘的工作直径和定位特征有助于在不阻碍所需转削面积的情况下定位工件。
薄壁对不均匀支撑和集中的固定力敏感。适当的磁性接触布置,并在需要时提供额外支撑,有助于减少加工过程中的变形。
螺栓孔、凸起的凸台和凹陷面可能中断磁接触。定制定位功能和合适的接触区有助于适应这些几何形状,同时保持加工面的可及性。
定制磁力吸盘必须与您的车床配合使用——而不仅仅是安装工件。MAGWORK 有助于在生产前审查主轴兼容性、操作极限及实际操作要求,降低昂贵安装问题或配置不适的风险。
确认主轴连接、定位直径和居中要求,确保拟选吸盘适合您的机床和工件。
审查工件重量、主轴朝向、所需转速及机床限制,以确定合适的操作需求。
定义工件的定位、磁性固定、释放和拆卸方式,以实现实用且受控的操作。
合适的磁力吸盘可以简化工件操作,减少不必要的设置复杂度。
手动磁性切换,无需持续电源。适用于兼容的车削装置,偏好简单操作和最小电气集成。
电控夹头,适用于适用系统,带可调节磁力,在工件需求变化时提供灵活性。
开关:通过电脉冲保持磁性保持,同时保持磁性状态,无需持续供电,为兼容的生产设置提供便捷控制。
无论您需要简单的手动操作、可调磁控还是电开关保持,MAGWORK都能帮助您为车削工作流程选择合适的配置。
铁磁性圆形零件车削的验收应关注安装设置,而不仅仅是标称拉力数值。特别是检查运行量、安装、平衡和允许的操作速度。记录实际测试条件,并与约定的应用限制进行比较。
不要从标称磁力推断允许的主轴转速或安全保持。
适配、同心位置和接口
磁性接触及在特定条件下的保持性能。
批准的速度限制、平衡和操作要求。
磁性开关、工件释放和残余磁性。
定制磁性工件保持不应意味着复杂的采购或无休止的技术跟进。MAGWORK 通过一个联系人协调工程沟通、生产进度和交付,帮助您将车削需求转化为实用的磁力吸盘解决方案。
分享工件图纸、车床细节及车削需求。
评估应用可行性和适用的磁性夹持选项。
收到推荐的圆形磁力吸盘配置。
确认尺寸、主轴接口及约定的规格。
安排批准设计所需的材料和组件。
协调制造、组装及约定的功能检查。
防护包装、出口文件及交付协调。
协助安装、操作及产品相关问题。
探索关于定制磁力吸盘的常见问题、圆形工件固定、车床兼容性及应用特定磁性工件固定解决方案。
磁力吸盘在车削操作中能夹持合适的铁磁工件。它能接触到传统钳口可能阻挡的加工表面,但夹头必须专门针对旋转使用进行评定,并根据实际加工载荷进行评估。
可以。MAGWORK 可以根据您的车床型号、工件几何形状和车削需求,开发具有特殊直径、极点排列、定位功能和主轴安装接口的定制磁力吸盘。
磁性夹持可以降低集中的钳口压力,但薄壁的卡盘仍可能因接触不均或加工力而变形。合适的支撑和定位功能有助于减少车削过程中的变形。
磁力吸盘必须针对预期的旋转条件专门设计和验证。使用前应审查吸盘速度限制、工件质量、平衡和机械保持力。
可以,前提是材料和接触条件合适。定制的圆形磁力吸盘可以容纳大环,但保持容量、工件平衡和主轴兼容性需要针对具体应用进行评估。
对于合适的圆形零件,磁性夹持可能减少加工面上的钳口需求,从而更好地进入刀具。实际效益取决于工件几何形状和夹具布置。
两者各有适用工况。永磁吸盘通过手动切换磁力,电永磁系统通过电气脉冲切换,吸持时无需持续电流。用于车削时,两者均需具备相应的旋转设计与额定条件。
可以,但需经过技术评估。可以考虑定制的适配器板、定位功能和安装接口,以匹配您的主轴配置,而无需不必要的机器改造。
分享您的工件图纸、材料、直径、重量、车床型号、主轴细节、所需转速及加工操作。MAGWORK 可利用这些信息评估合适的磁性工件固定方案。
通过分享一个代表性的工件及其最严格的加工条件,询问用于铁磁圆件车削的夹具。在确定具体设计之前,我们可以讨论磁性工件是否实用。