真实接触面积
复审可用的铁磁表面、空气间隙和零件座位。
CNC铣削工程从定位止挡和正侧向载荷约束开始。工件几何形状和实际机床行程定义了夹具轮廓;随后必须在该结构内评估磁极排列。
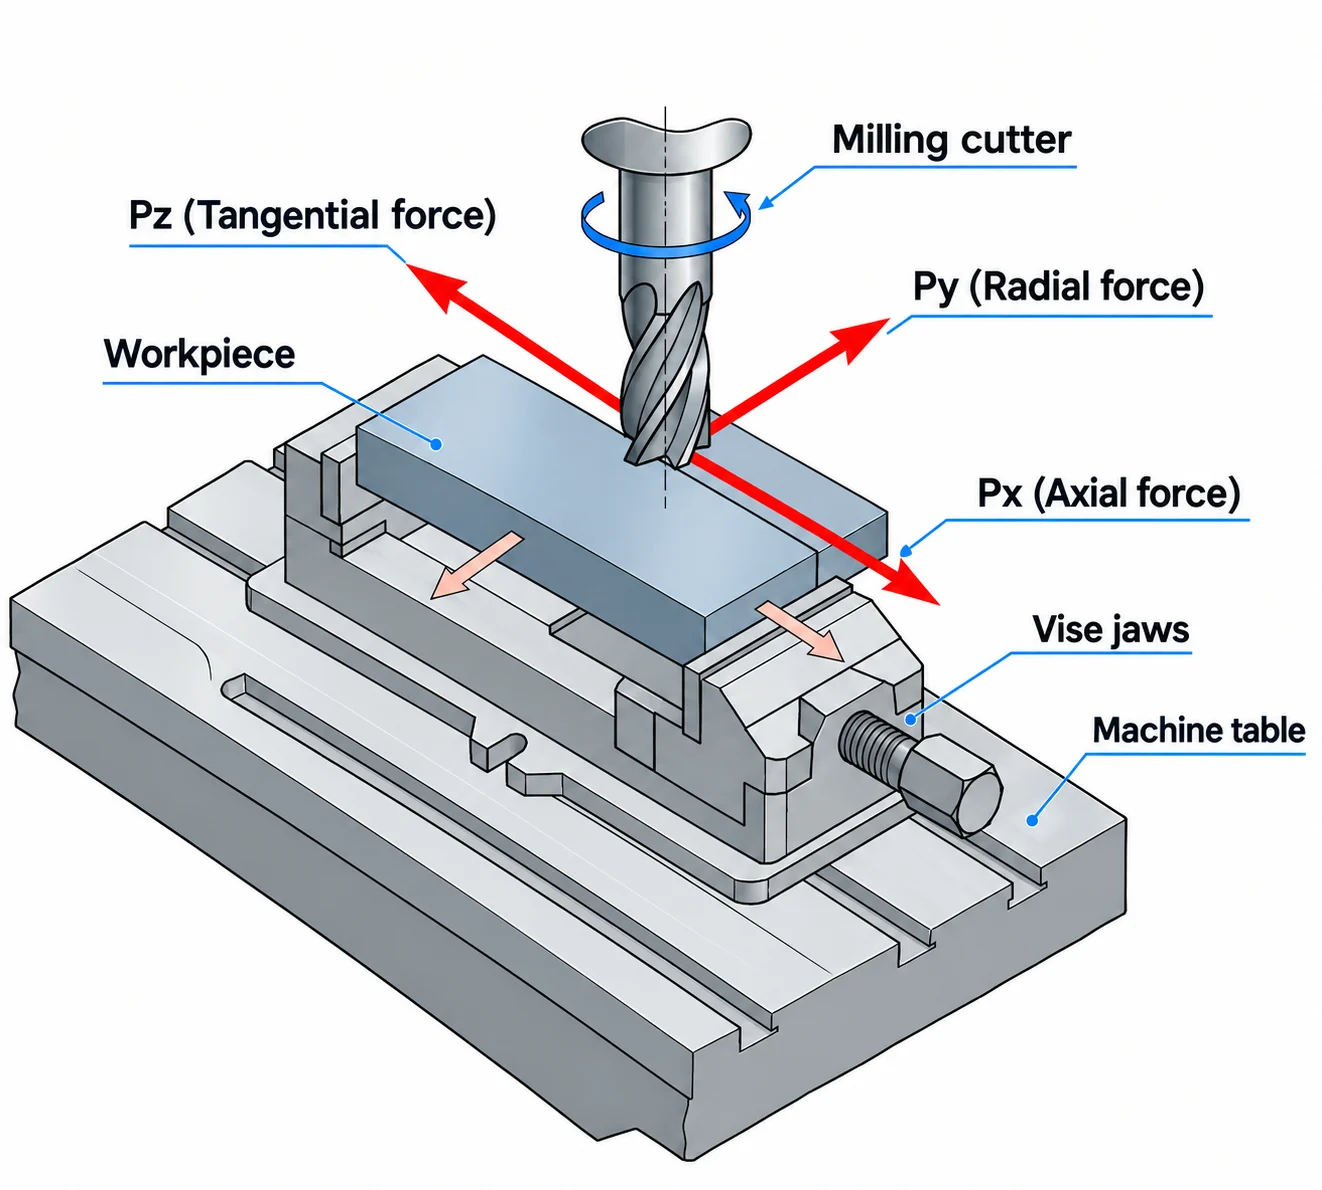
复审可用的铁磁表面、空气间隙和零件座位。
可能需要机械止挡;磁性保持不应默认被视为充分。
规划开口面和刀具进近时避免刀具夹具碰撞。
将夹具尺寸、安装接口和工作高度与您的铣床匹配。
标准夹具可能限制刀具的接触,而传统磁力吸盘可能不适合所有工件。MAGWORK 开发了结合磁性固定、机械支撑和实用定位功能的定制磁性夹具,帮助简化复杂的铣削设置。
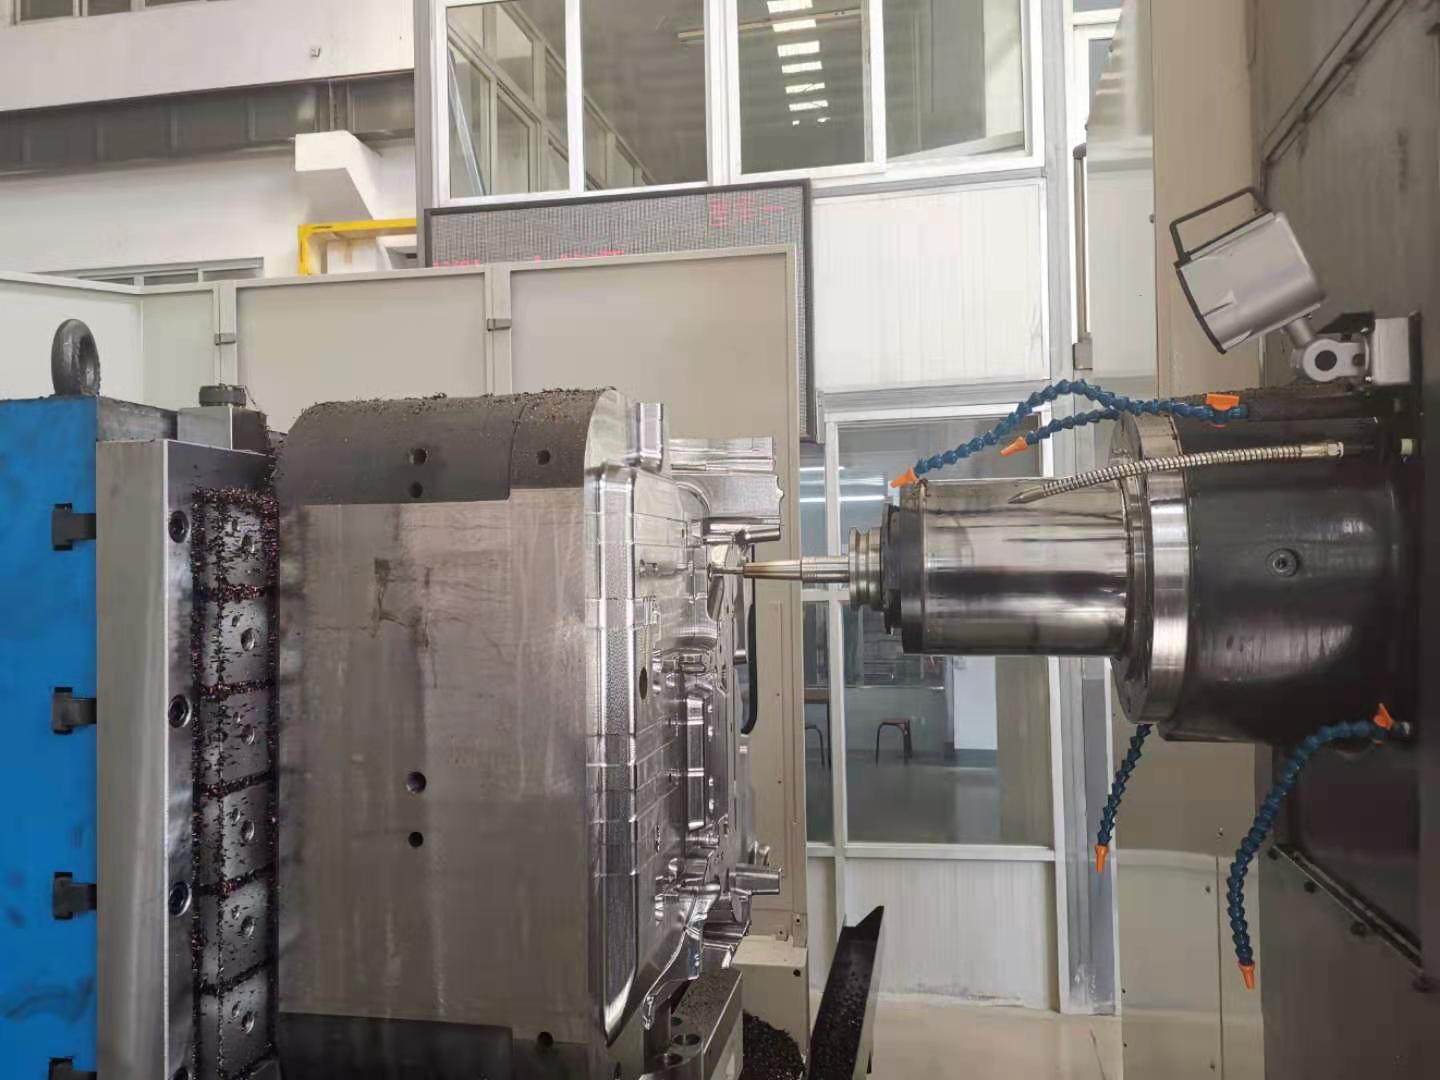
保持合适钢工件的顶部和侧面易于加工。磁性夹持配合适当定位的止挡可以减少夹具干扰和不必要的重新定位。

定制杆延伸、支撑块和定位功能有助于适应不平整的接触面,从而在CNC铣削过程中更好地接触复杂型材。
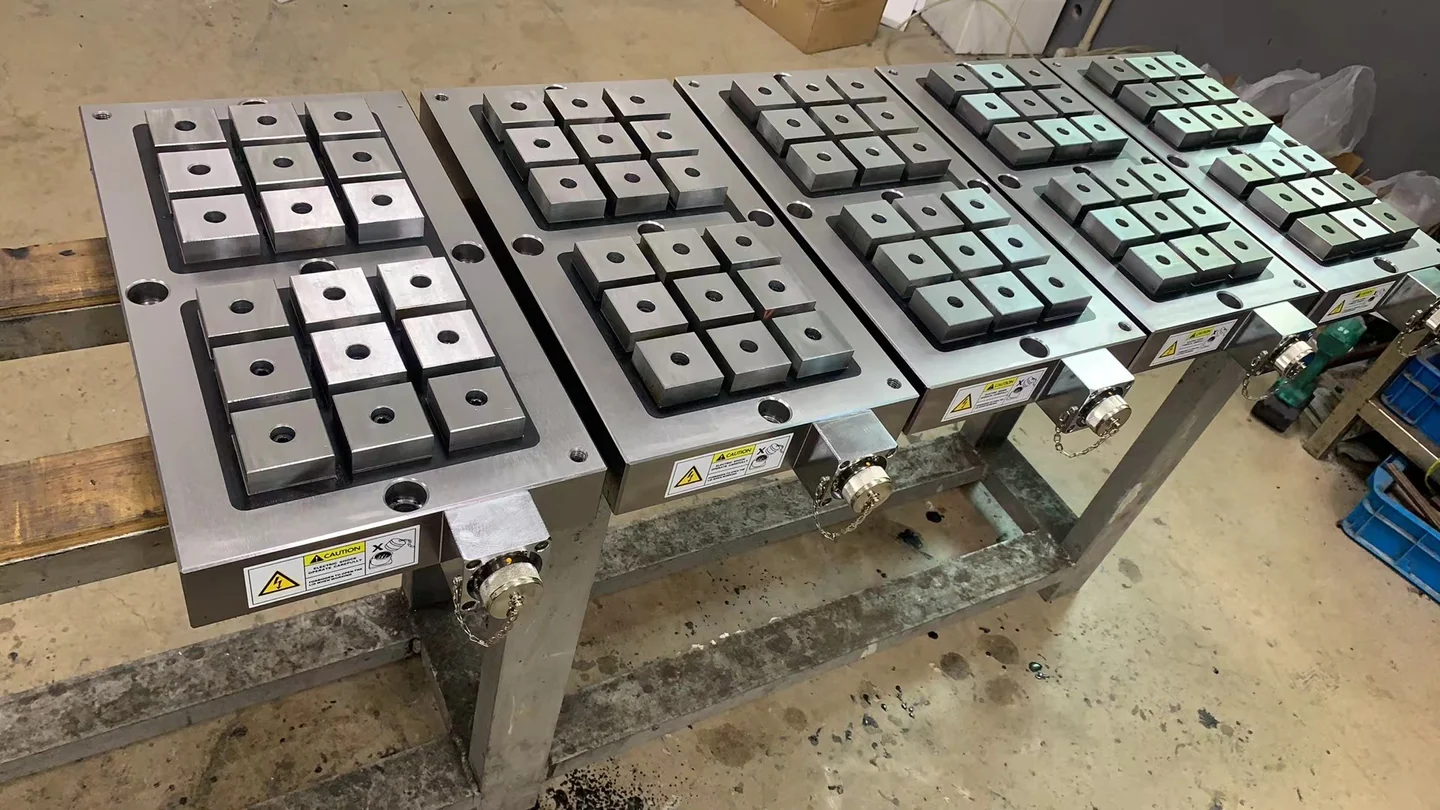
打造的夹具 从特殊磁性板尺寸到定制支撑和安装布局,我们开发符合您工件几何形状和机床需求的夹具配置。
好的铣削夹具不仅能完成你的部分。MAGWORK 开发定制的磁性工件固定配置,平衡切削力、刀具接触和机床兼容性——帮助你减少安装限制,同时不影响工件稳定性。
从工件图纸到夹具布局,我们关注使铣削装置更实用的细节。磁极放置、机械止挡、刀具间隙和安装接口综合考虑,打造适合您加工需求的夹具。
有效磁接触
抵抗横向切削载荷
机床接口
为您的CNC机床台安装
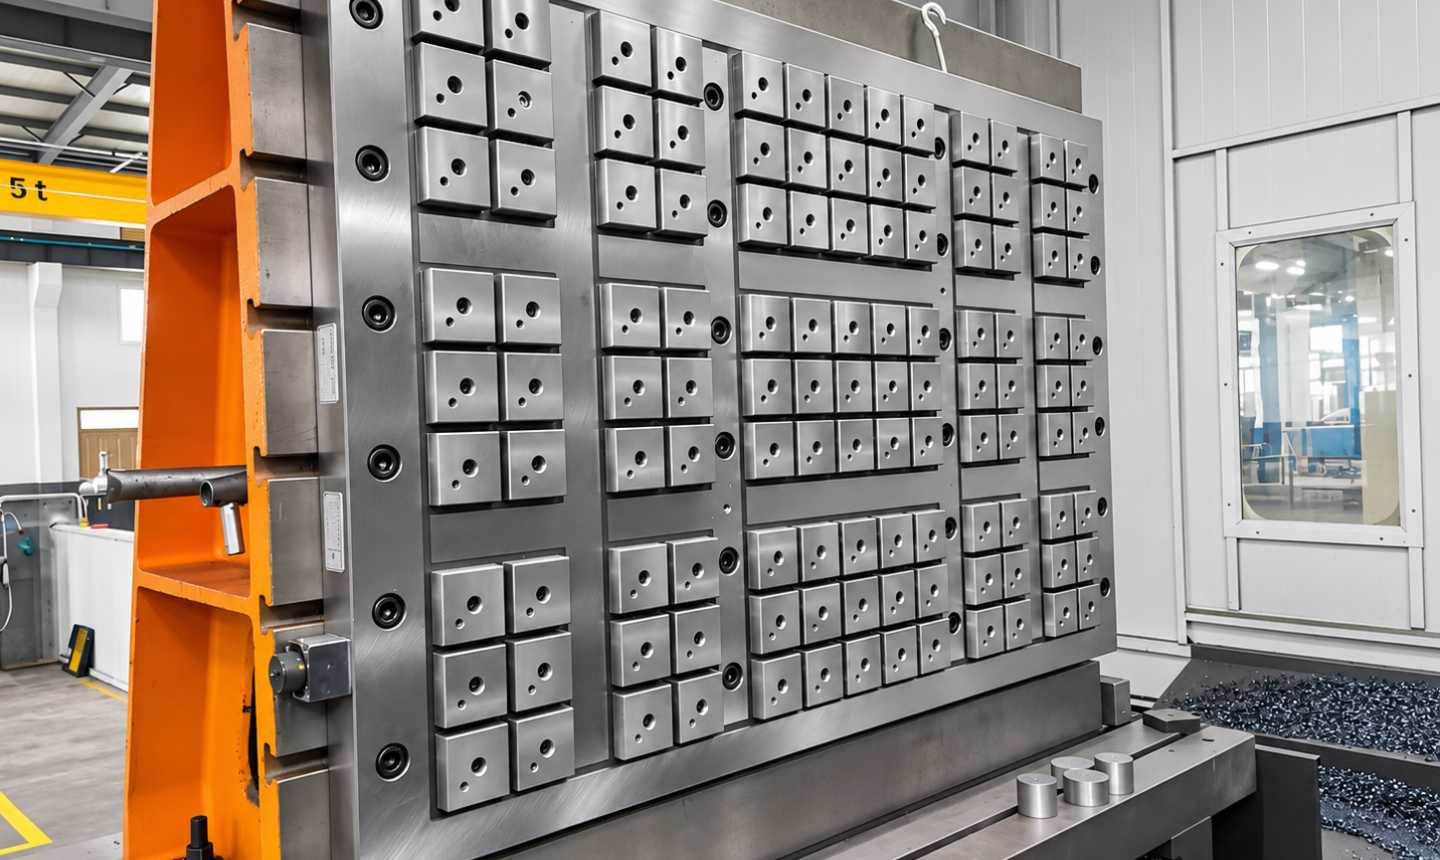
从大型加工台到复杂钢制部件,合适的磁性夹具有助于改善刀具接触、工件定位和安装灵活性。探索客户项目及针对不同铣削需求的实用夹具概念。
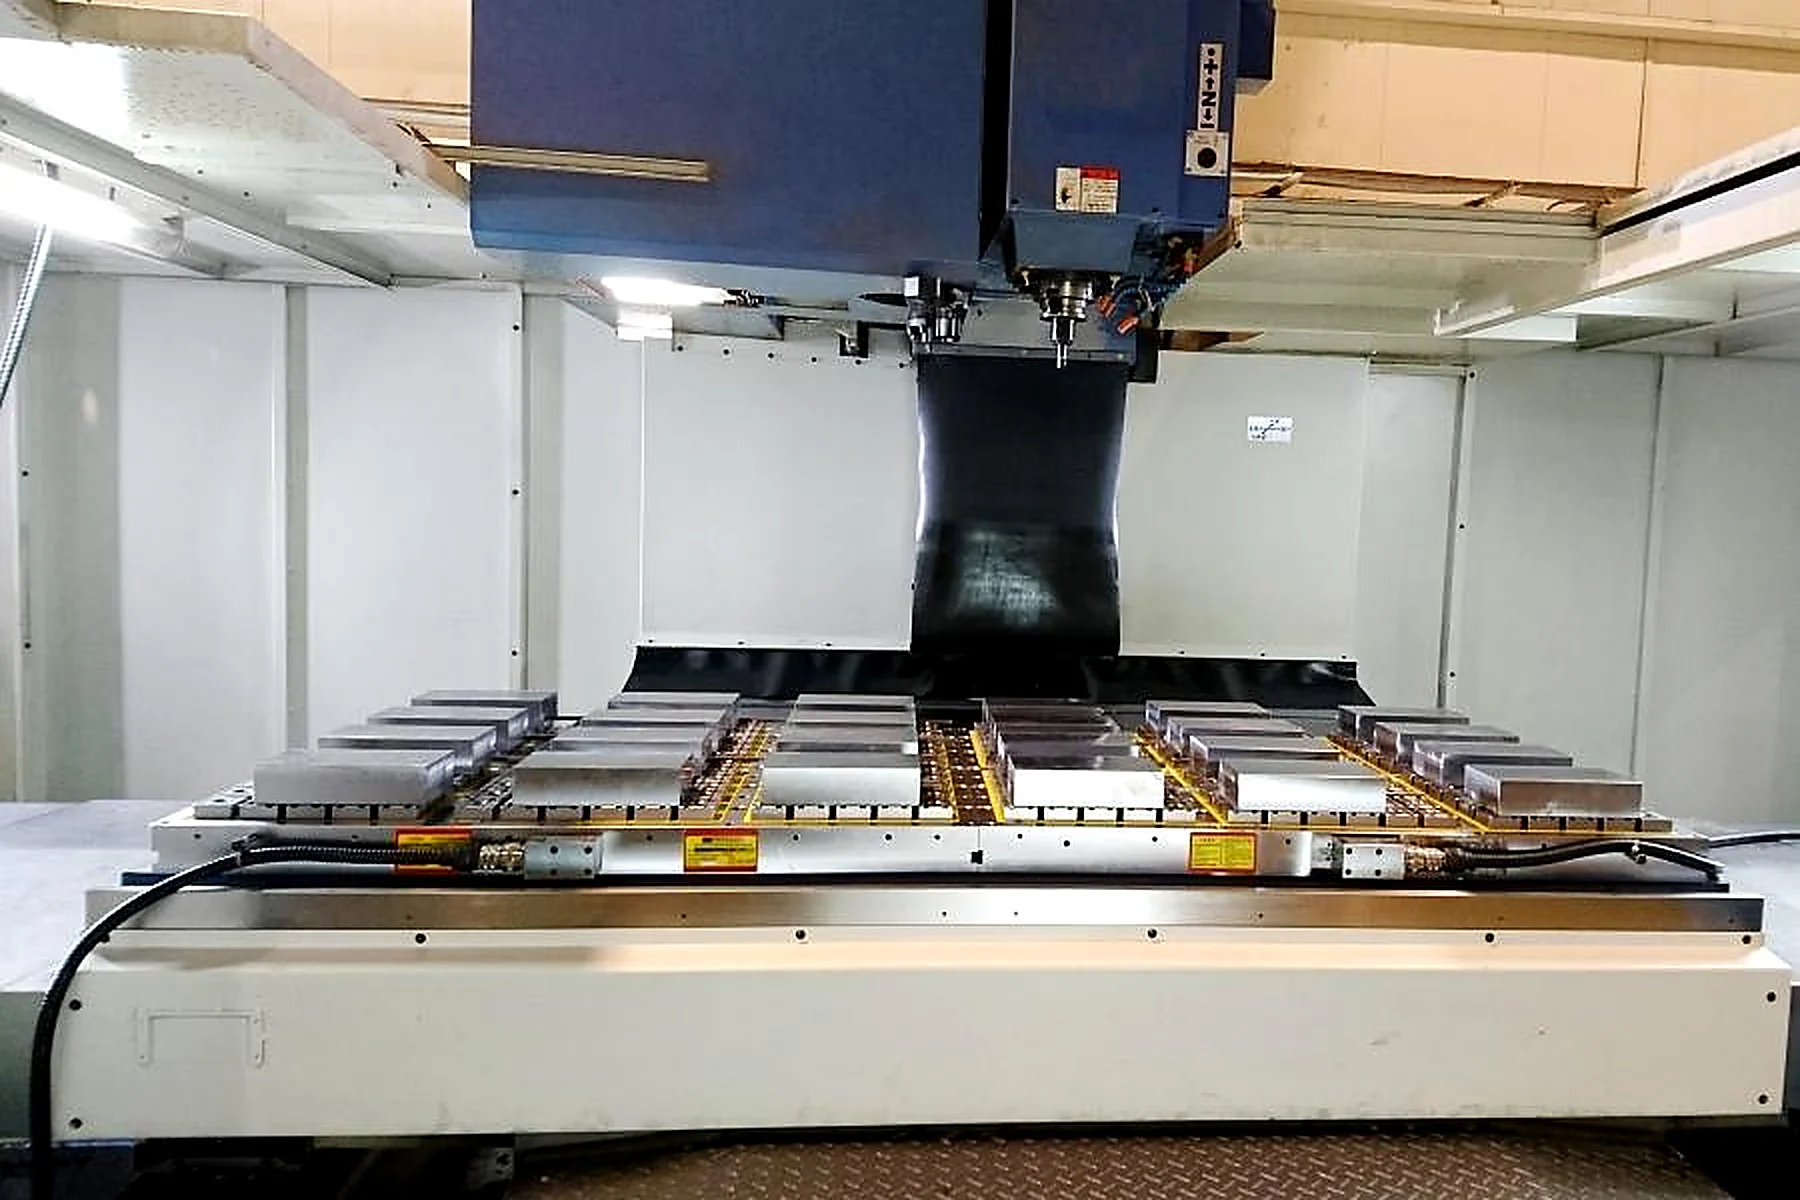
挑战:机床客户需要一个1000 × 2000 mm磁性工件保持系统,适用于大型切削机,具备明确的磁性保持要求和灵活安装选项。
我们的解决方案:提出了两种电永磁吸盘配置:四个500 × 1000 mm单元通过一个控制器操作,或单个1000 × 2000 mm吸盘。这两种方案均围绕机器的工作区域和控制需求开发。
大型板块和块体需要足够的磁性接触和对切削载荷的抵抗。合适的磁性夹具结合分布式支撑和机械定位止挡,帮助防止横向移动。
定制磁性工件保持可以让更多工件暴露在刀具下。精心布置的止挡器和极点延长有助于减少多面CNC铣削过程中的夹具干扰。
对于重复加工操作,明确定位功能和受控磁性切换可以简化负载,并帮助在设置间保持工件定位的一致性。
固定固定工件的磁性夹具在切削开始后可能表现不同。MAGWORK 评估切削条件、力方向及工件潜在运动,以帮助判断拟建夹具是否适合实际铣削操作。
审查切削深度、进给速率、刀具啮合及预期加工载荷。
评估切削力是否可能导致工件滑动、抬起或旋转。
考虑在开槽、粗加工或间歇铣削过程中的突然载荷变化。
在加工前确认保持条件、机械约束和操作极限。
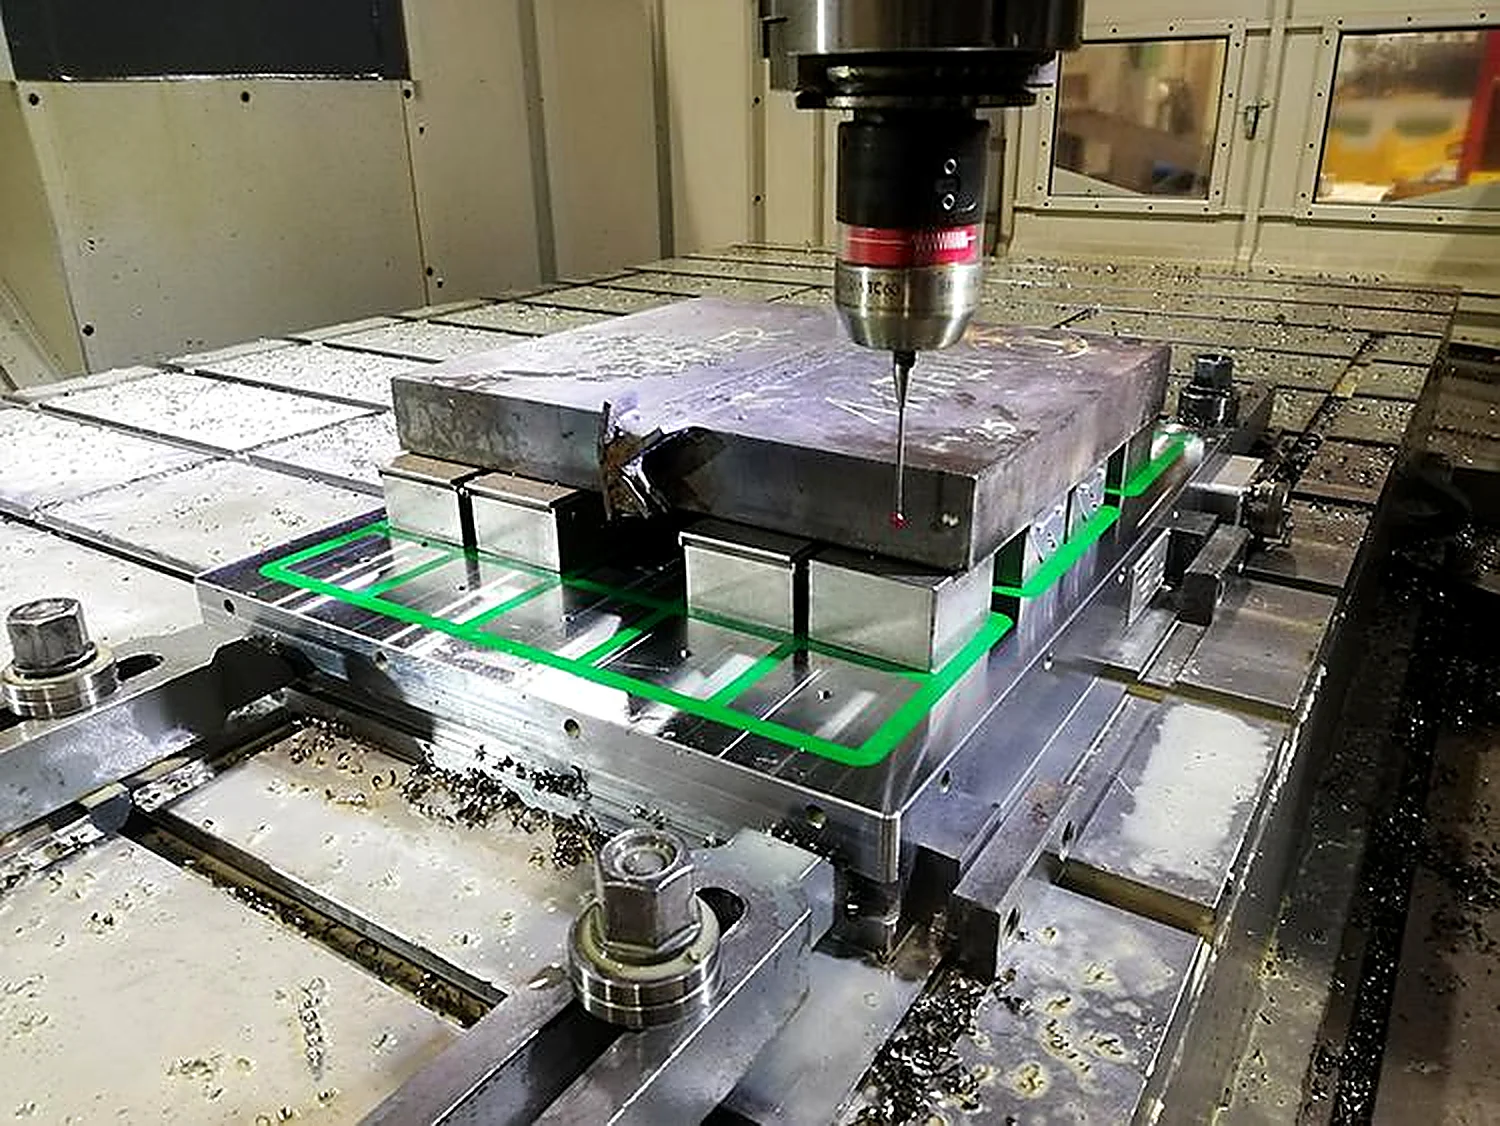
以更少夹具加工
磁性铣床保持上面可取,无需传统顶夹。配合合适的定位止挡,有助于减少重新定位并简化钢板面铣削。
对不平整工件的更好支撑
焊接框架通常存在缝隙、肋条和接触面不平整。带有凸起极延伸和支撑垫的定制磁性夹具可以满足这些特性,同时保持对加工区的可达性。
更多的工具使用,减少了定制磁性夹具图纸的安装
磁性工件固定可以减少夹具在合适钢件周围的干扰。结合正确的定位和支撑,它使得在多面加工过程中可以保持更多表面的可接触性。
清晰的工程图有助于避免生产开始前代价高昂的错误。MAGWORK 定义了关键夹具细节——从机床安装、工件定位到技术规格——让您能够自信地审查和批准设计。
确认夹具尺寸、安装孔、工作高度及机床兼容性,以避免不必要的安装修改。
定义磁极位置、工件支撑和机械止挡,以实现在预期切削条件下的实际定位和保持。
在制造前审查关键公差、操作要求和公认的检验标准,以减少规格错误和重工。
并非所有CNC铣削操作都能仅依赖磁力。MAGWORK 评估工件接触、切削载荷和机床限制,推荐磁性和机械工件的正确组合——优先考虑稳定性、可及性和实用加工性能。
结合磁力固定与机械止挡,抵抗横向切削力,帮助防止铣削过程中工件移动。
高起磁极和支撑垫能适应不平整的表面、槽口和肋条,同时保持稳定的接触和加工通道。
定制夹具尺寸、安装接口和工作高度,以适配您的CNC机床,无需多余修改。
当磁性接触不足或切削载荷过大时,机械夹具或混合夹具可能提供更安全的解决方案。
磁性夹具质量检查 外观合适的夹具不一定适合加工。MAGWORK 注重关键质量检查——从安装精度到磁性功能和机械稳定性——以帮助减少安装问题、意外复工和昂贵的生产延误。
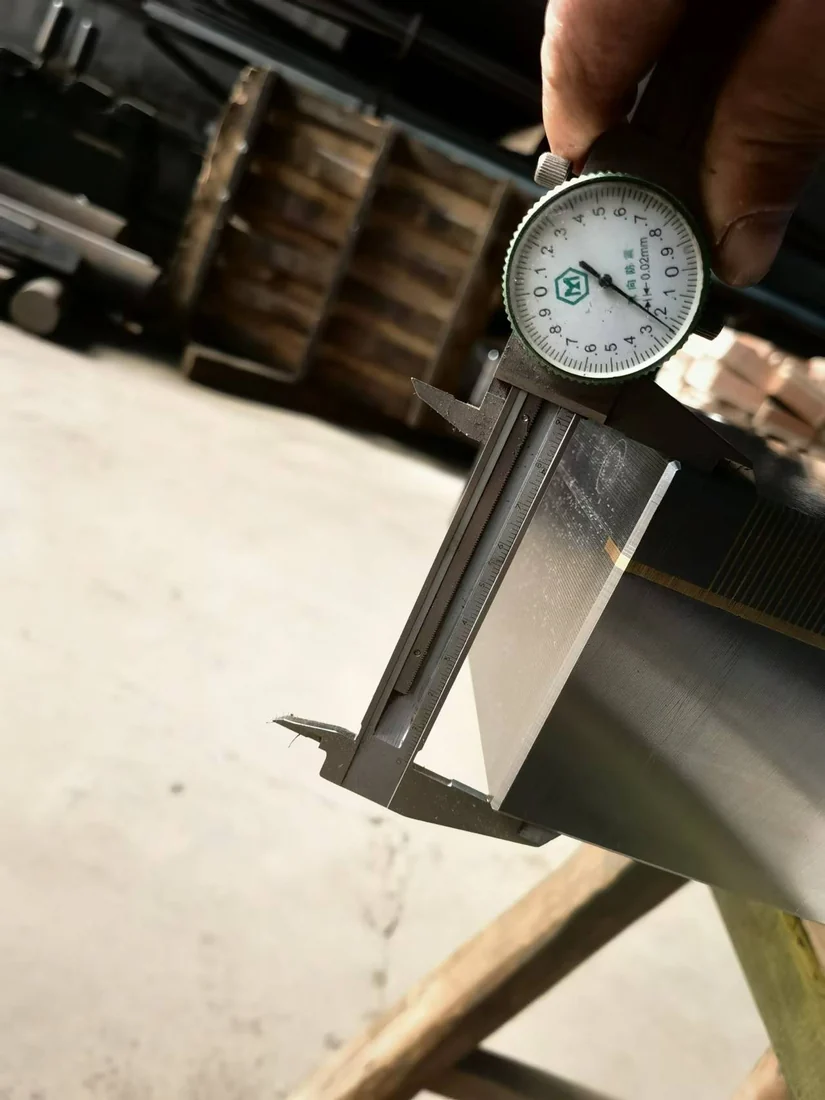
质量超越外观。我们根据约定的规格协调检查,重点关注尺寸、接触面和对您的CNC铣削设备重要的操作功能。
关键尺寸、安装孔和机床接口。
在指定条件下的磁性保持和开关。
工作面几何形状、支撑接触和装配配合度。
定位特征、释放操作及约定的检查记录。
定制磁性工件不应该意味着复杂的采购和无休止的跟进。MAGWORK 通过一个联系人协调技术沟通、生产进度和交付,帮助你节省时间,保持CNC铣削装置项目的进度。
分享工件图纸、机床细节和铣削要求
评估应用可行性和合适的工件固定方法
获得项目推荐的磁性夹具配置
确认夹具尺寸、安装细节及达成的规格
安排材料和组件以符合批准配置
协调制造、组装及约定的功能检查
保护包装、出口文件及配送协调
协助安装、操作及产品相关问题
查找关于磁性铣削夹具、定制工件固定方案、切削力及机器兼容性常见问题解答。
在合适的应用中,磁性工件夹持可以减少对传统夹具的需求,并改善工具的可取性。然而,铣削会产生横向力,因此仍可能需要机械定位止块或额外支撑。
可以。我们可以根据您的工件和机器需求,帮助开发定制尺寸、磁极布置、安装接口和定位功能的定制磁性夹具。
合适的夹具应结合磁性固定、正定位止挡和稳定支撑。我们会评估切削条件、受力方向和工件接触,以确定合适的固定方式。
可以,具体取决于可用的磁性接触。定制的磁极延长件、抬高支撑垫和定位功能可以适应某些不平整的表面、槽口和复杂的工件几何形状。
可以。通过减少夹具干扰,设计得当的磁性夹具可能无需反复重新定位即可接触更多加工面。实际效益取决于工件几何形状和刀具路径。
电永磁吸盘常被考虑用于CNC铣削,因为它们无需持续供电即可保持固定。然而,最佳选择取决于切削载荷、工件材料、接触面积和机床控制需求。
分享您的工件图纸、材料、尺寸、CNC机型、切削工艺及所需加工面。这些细节有助于MAGWORK评估可行性并推荐合适的磁性工件固定方案。
可以,合适的磁性夹紧系统可以与机器控制和自动装载流程集成。每个应用都必须评估控制器兼容性、操作顺序和安全互锁。
难夹持的零件、工具接触有限或复杂的CNC铣削装置感到困难?请与MAGWORK分享您的工件图纸或加工需求。
我们将帮助您探索一种结合了安全定位、实用支撑和更便捷加工的定制磁性工件固定解决方案。