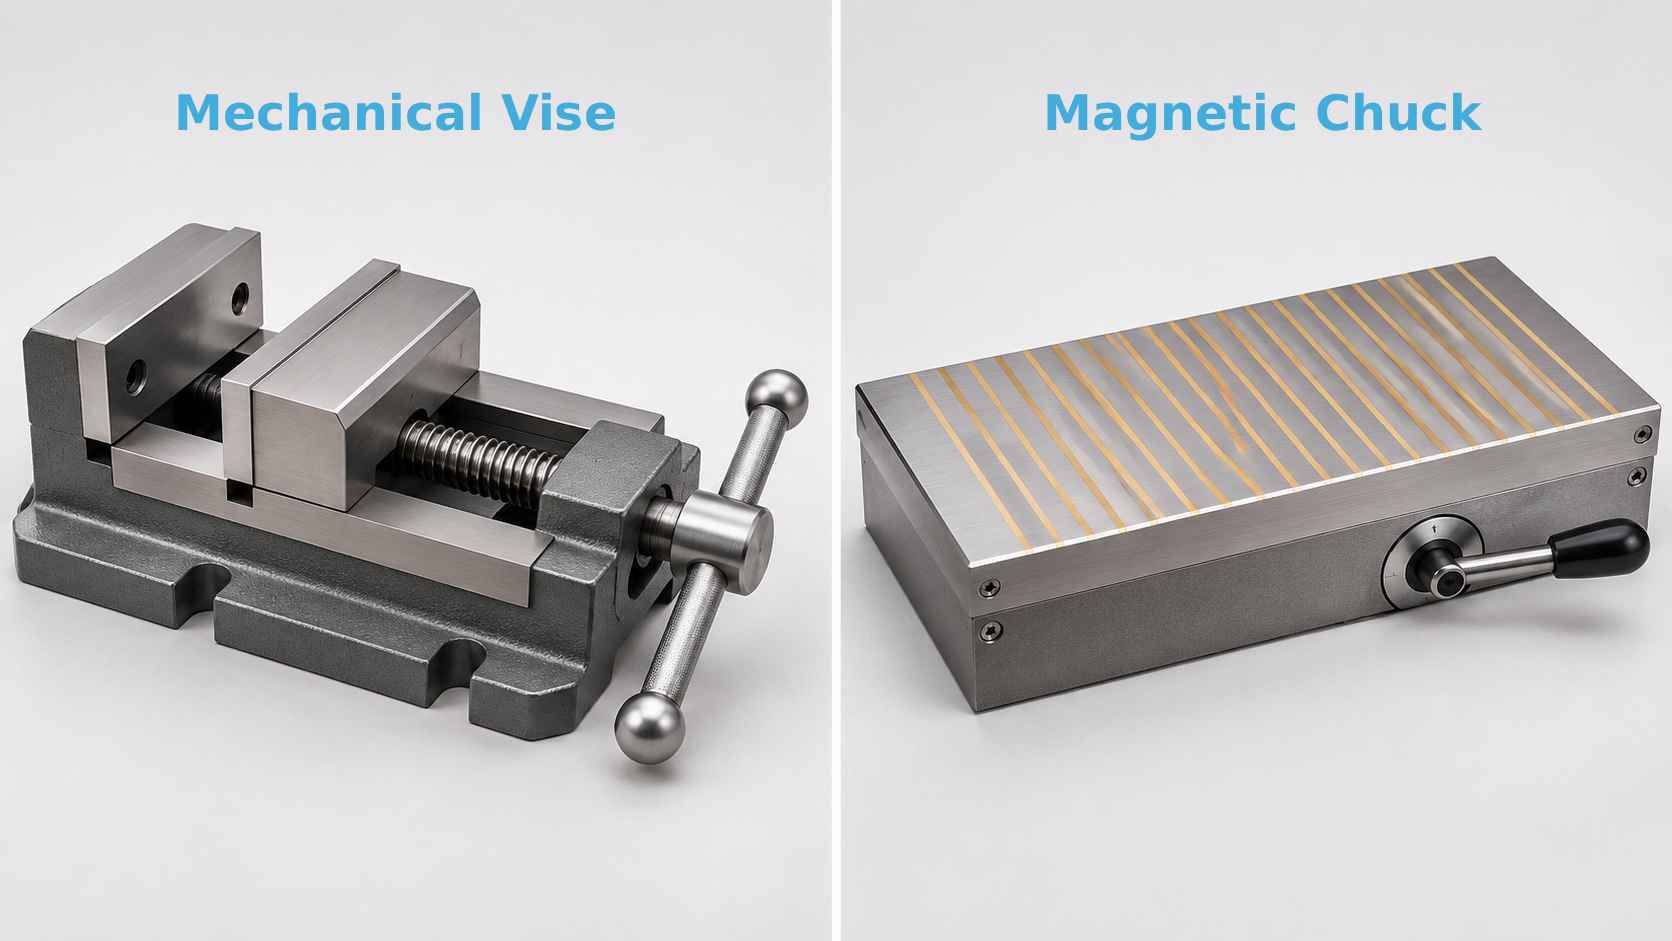
磁気チャックは、研削、フライス加工、旋削、穴あけ、放電加工中に鋼やその他の強磁性ワークピースを保持するために金属加工で広く使用されています。従来の機械式クランプとは異なり、磁力を利用してワークを保持するため、切削工具のためのスペースが広くなり、ワークのセットアップが容易になります。
しかし、磁気チャックは何に使用されるのでしょうか?また、磁気ワークホールディングから最も恩恵を受ける加工用途はどれでしょうか?
このガイドでは、磁気チャックの一般的な用途、磁気チャックで保持できるワークピースの種類、主な利点と制限事項、加工ニーズに適したチャックの選び方について学びます。
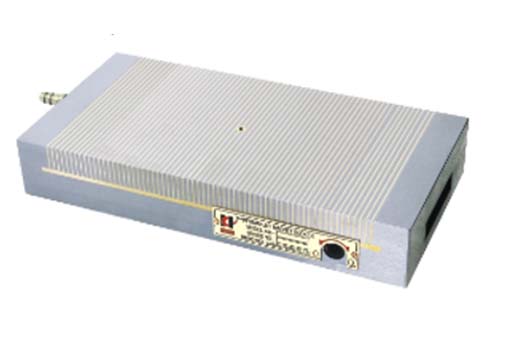
磁気チャックの主な目的は何ですか?
磁気チャックの主な目的は、従来の機械式クランプを使用せずに、加工中に強磁性ワークピースを所定の位置にしっかりと保持することです。接触面全体に磁力を適用することで、上面と露出した側面を切削工具がアクセスできる状態に保ちながら、ワークピースの移動を防止します。
また、磁気チャックを使用すると、特に繰り返しの加工作業中に、適切なワークピースの位置決め、ロード、取り外しが容易になります。これにより、段取り時間を短縮し、加工効率を向上させることができます。
磁気チャックの 5 つの一般的な用途
磁気チャックは、鋼やその他の強磁性ワークピースを保持するために、さまざまな機械加工作業で使用されます。適切なチャックは、加工プロセス、ワークピースのサイズ、必要な保持力によって異なります。以下に、金属加工における磁気チャックの一般的な 5 つの用途を示します。
1. 平面研削
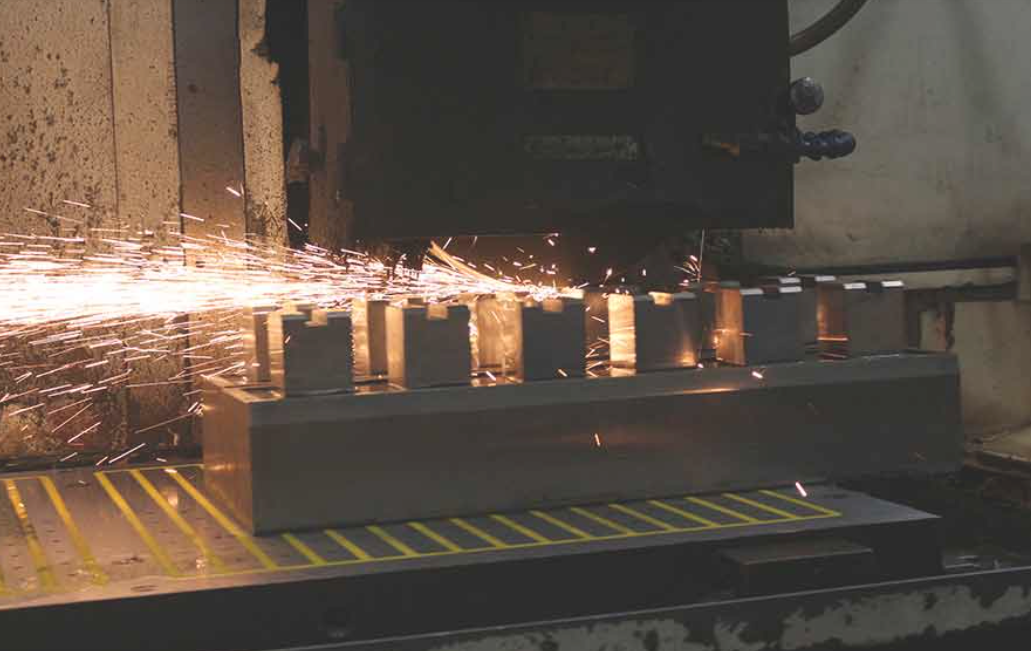
平面研削 磁気チャックの最も一般的な用途の 1 つです。砥石が表面から材料を除去している間、これらを使用して鋼板、精密ブロック、金型、小さな金属部品を保持することができます。
マグネットチャックを使うと、機械式クランプが砥石に干渉せず、ワーク上面にアクセスできます。同じチャックに複数の適合ワークを配置して、まとめて研削することもできます。
正しい磁極レイアウトを選択すると、安定したワーク保持と一貫した研削結果を維持できます。細極磁気チャックは多くの場合、小さい部品や薄い部品に適していますが、大きなワークピースには異なる磁極間隔が必要になる場合があります。
2.CNCフライス加工
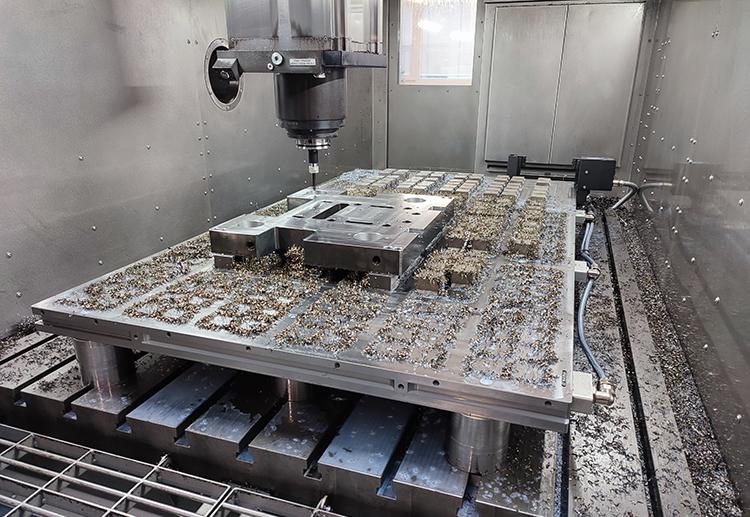
CNCフライス加工では、磁気チャックは、加工中にモールド ベース、鋼板、その他の強磁性コンポーネントを固定するために使用されます。
従来のクランプとは異なり、磁気ワークホールディングにより、加工中にクランプ ハードウェアの位置を変更する必要性が軽減されます。これにより、セットアップが簡素化され、操作間の中断が軽減されます。
電永磁チャック 連続電力を供給しなくても保持力を維持できるため、適切な CNC フライス加工用途に一般的に使用されます。ただし、横方向の切削力を考慮する必要があります。ワークピースの動きを防ぐために、機械的なストップ、ポールの延長、または追加のサポートが必要になる場合があります。
3. 回転
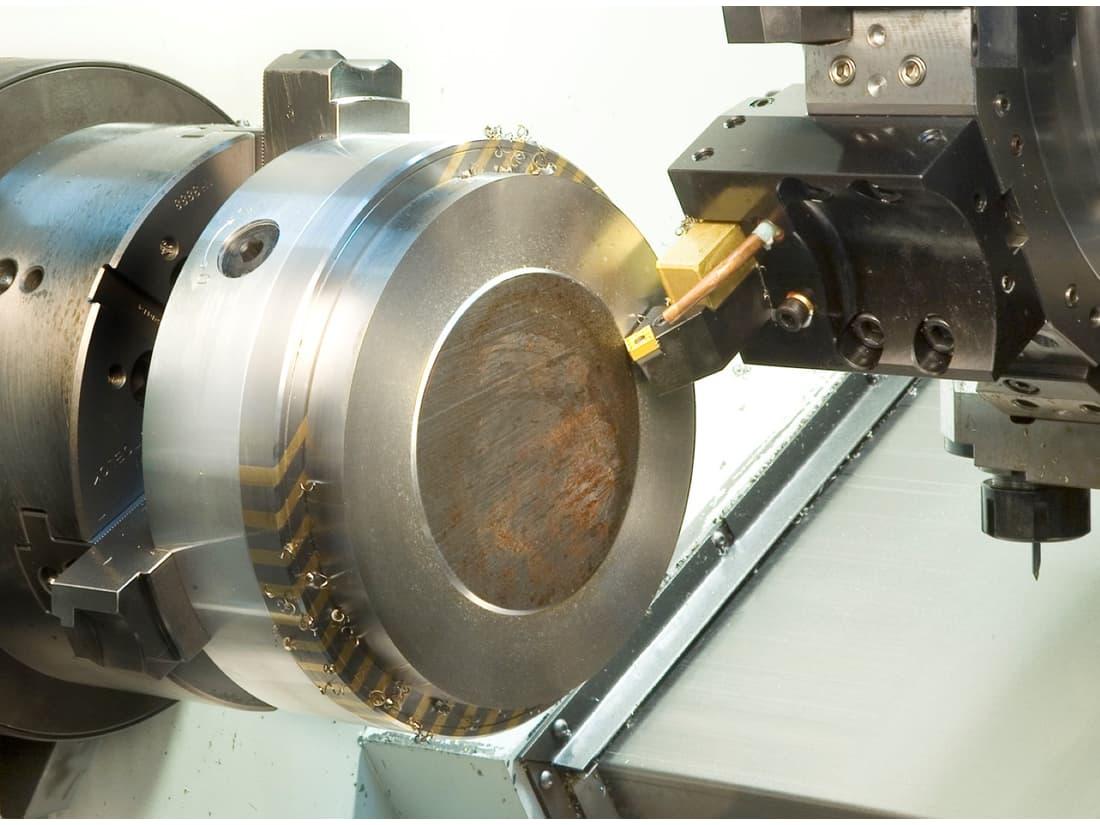
旋盤では、円形の磁気チャックを使用して、スチール製のディスク、リング、フランジ、その他の適切な円形のワークピースを保持します。たとえば、スチールリングを加工する場合、円形磁気チャックは部品をその面に保持しながら、外縁を切削工具にアクセスできる状態に保ちます。
磁気ワークホールディングは、適切なコンポーネント上の局所的なクランプ跡を軽減することもできます。ただし、加工前にチャックの定格回転速度、保持力、ワークのバランス、予想される切削負荷を確認する必要があります。
4. 穴あけ
磁気チャックは、穴あけ作業中に適切な鋼板、ブロック、その他の強磁性部品を保持できます。従来のクランプで穴あけ位置を覆うことなく、すっきりとした作業エリアを提供します。
これは、大きな鋼板に複数の穴を開ける必要がある場合や、標準の治具を使用して固定するのが難しい部品を扱う必要がある場合に役立ちます。磁気クランプにより、繰り返しの積み降ろしも簡素化できます。
ただし、ドリル加工では下向きの推力と回転力が発生し、ワークピースが移動する可能性があります。利用可能な保持力を確認し、必要に応じて位置決めストップや追加のサポートを使用する必要があります。
5. 放電加工と精密加工
マグネットチャックはこんなところでも使われています 放電加工(EDM) 小型鋼部品、薄板、金型部品を固定するためのその他の精密機械加工プロセス。
薄型設計により、かさばる機械式クランプを使用せずに、より多くのワークピースにアクセスできます。これは、詳細なフィーチャーを加工したり、パーツの周囲の限られたスペースで作業したりする場合に役立ちます。
細極磁気チャックは、極間隔が狭いほど効果的な磁気接触が得られるため、小さなワークピースに適していることがよくあります。 EDM アプリケーションの場合は、チャックが機械加工プロセスに適合し、ワークピースに十分な保持力を提供することも確認する必要があります。
マグネットチャックはどのようなワークを吸着できますか?
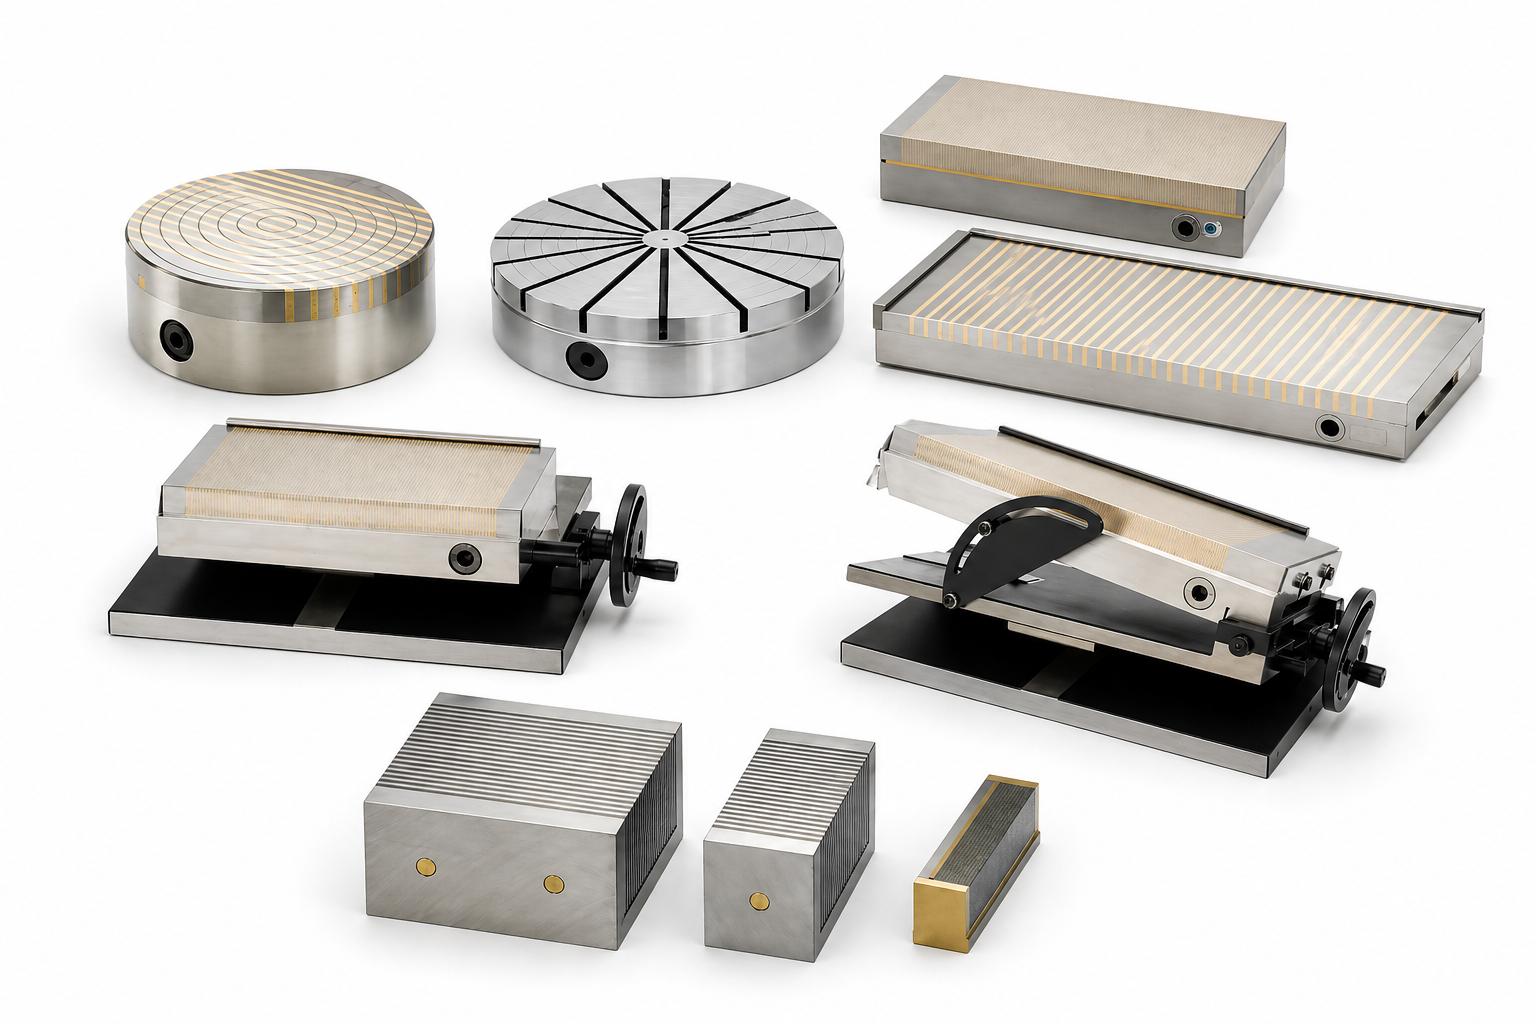
磁気チャックは主に、炭素鋼、鋳鉄、および特定の磁性ステンレス鋼で作られた強磁性ワークピースを保持するために使用されます。平板、精密ブロック、丸部品、一部の異形部品にご使用いただけます。ただし、信頼性の高い保持力を提供するには、ワークピースに十分な磁気接触面積が必要です。
以下の表は、一般的なワークとその代表的な用途を示しています。
ワークの種類 | 一般的なアプリケーション | 主な考慮事項 |
|---|---|---|
鋼板 | 平面研削、CNCフライス加工 | 厚み、平面度、接触面積 |
小さなスチールブロック | 精密研削、放電加工 | ポール間隔とワークサイズ |
モールドベース | CNCフライス、金型加工 | 切削力と追加のサポート |
スチールリングとディスク | 旋削、端面加工 | 接触面積、バランス、回転速度 |
長い鋼のプロファイル | 研削、フライス加工 | ワークの長さとサポート |
不規則なスチール部品 | カスタム加工 | 接触面と位置決め |
薄い、小さい、または不規則なワークピースの場合は、細極磁気チャック、ポールエクステンション、またはカスタム治具が必要になる場合があります。加工前に必ず材料の磁気特性と利用可能な保持力を確認してください。
磁気チャックを使用する利点は何ですか?
磁気チャックは、特により優れたツールへのアクセス、迅速なセットアップ、またはより柔軟なワーク保持が必要な場合に、従来の機械式クランプに比べていくつかの利点をもたらします。
1. ツールへのアクセスの向上
磁気チャックは、機械的なジョーやクランプが上面をブロックすることなく、ワークピースを下から保持します。これにより、切削工具がワークピースにアクセスしやすくなり、多面加工中の位置変更を減らすことができます。
2. より迅速なワークセットアップ
メカニカルクランプを繰り返し締めたり緩めたりすることなく、適切なワークを固定したり解放したりすることができます。これは、特に複数の部品を加工したり、ワークピースを頻繁に変更したりする場合に、セットアップ時間を短縮するのに役立ちます。
3. 局所的なクランプ圧力が少ない
機械式クランプは特定の接触点に圧力を加えるため、跡が残ったり、薄いワークピースが変形したりする可能性があります。磁気チャックは吸引力を有効接触領域全体に分散させ、集中したクランプ圧力を軽減します。ただし、ワークの平面度や磁気保持力などを考慮する必要があります。
4. さまざまな部品に柔軟なワークホールディング
磁気チャックは、各部品に専用の機械的固定具を必要とせずに、さまざまなサイズや形状のワークピースに対応できます。適切なポール レイアウト、ポール エクステンション、またはカスタム設計を使用すると、磁気ワークホールディングを幅広い加工要件に適応させることができます。
磁気チャックを使用すべきでないのはどのような場合ですか?
磁気チャックは多くの機械加工作業に役立ちますが、あらゆるワークピースや切削条件に適しているわけではありません。次の状況では、磁気チャックの使用を避けてください。
非磁性材料: 磁気チャックは、アルミニウム、銅、ほとんどのオーステナイト系ステンレス鋼などの材料を効果的に直接保持することができません。これらの材料には通常、機械的なクランプまたは他のワーク保持方法が必要です。
不十分な接触面積: 非常に小さいワークピース、凹凸のあるワークピース、または不規則な形状のワークピースは、磁極と十分な接触を提供できない可能性があります。エアギャップが大きいと保持力が低下し、クランプの信頼性が低下する可能性があります。
過剰な切削力: 重いフライス加工や穴あけ加工では、強い横方向の力とトルクが発生する可能性があります。磁気チャックがこれらの力に耐えられない場合、加工中にワークがずれたり、滑ったりする可能性があります。追加の機械的停止は役立つ場合がありますが、一部の操作では別のクランプ方法が必要です。
不適切なワーク形状: 曲面、深いくぼみ、または平らな接触領域が限られている部品は、しっかりと保持することが難しい場合があります。特別なポール延長またはカスタム固定具が必要になる場合があります。
加工前に、ワークや切削条件に応じてマグネットチャックが十分な保持力を発揮することを確認してください。
用途に合わせた磁気チャックの選び方
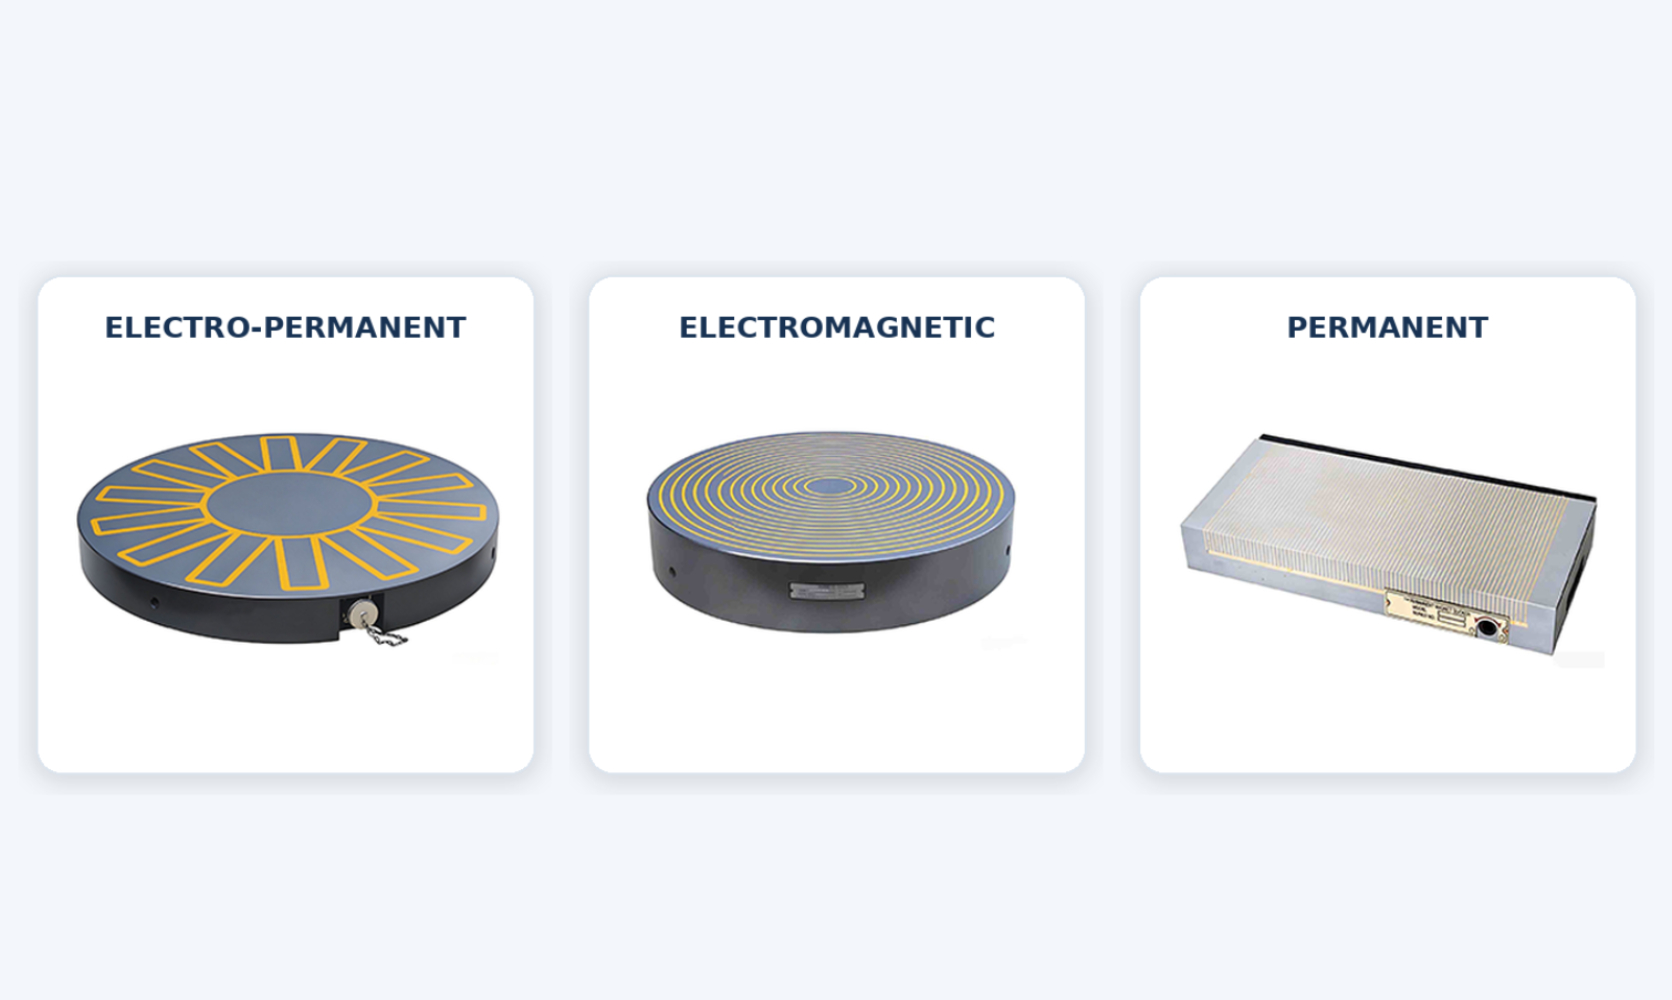
適切な磁気チャックの選択は、加工プロセスとワークの要件から始まります。アプリケーションが異なれば、必要な保持力、ポールのレイアウト、制御方法も異なります。以下の表は、各加工プロセスにおける一般的なマグネット チャック オプションを示しています。
機械加工用途 | 推奨マグネットチャック | 主な考慮事項 |
|---|---|---|
平面研削 | ワークの厚み、平面度、ポール間隔 | |
CNCフライス加工 | 切削力、保持力、ワークサポート | |
旋削 | 丸型マグネットチャック | 回転速度、バランス、接触面積 |
穴あけ加工 | 永久チャック・電永久チャック | 穴あけ推力・トルク・位置決め |
放電加工(EDM) | 細目磁極マグネットチャック | ワークサイズ、磁気接触、放電加工対応性 |
どのタイプが自分の用途に適しているかわからない場合は、マグワークがワークピースの図面、加工条件、および装置の仕様を評価して、適切な標準またはカスタムの磁気チャック ソリューションを見つけるのに役立ちます。
よくある質問
1. マグネットチャックは非磁性体を保持できますか?
いいえ、標準的な磁気チャックでは、アルミニウム、銅、ほとんどのオーステナイト系ステンレス鋼などの非磁性材料を直接保持することはできません。適切な機械的治具または別のワーク保持方法が必要になります。
2. マグネットチャックは重切削にも使用できますか?
はい。ただし、磁気チャックとワークホールディングのセットアップが予想される切削力に耐えられる場合に限ります。重度のフライス加工の場合、ワークピースの滑りや浮きを防ぐために、機械的なストップや追加のサポートが必要になる場合があります。
3. 1つのマグネットチャックで複数のワークを保持できますか?
はい。各部品に十分な磁気接触面積と保持力があれば、複数の鋼部品を 1 つの磁気チャックで保持できます。これは、複数の小さなワークピースを 1 回のセットアップで加工できる平面研削では一般的です。
4. マグネットチャックはワーク表面を損傷しますか?
磁気チャックは集中的な機械的圧力を加えないため、一般にクランプマークのリスクを軽減します。ただし、金属の破片、汚れ、または粗い接触面によっては傷が発生する可能性があります。クランプする前に、チャックとワークの表面をきれいな状態に保ってください。
5. マグネットチャックは不規則なワークに合わせてカスタマイズできますか?
はい。磁気チャックは、不規則なワークピースを保持するために、さまざまなポールのレイアウト、寸法、取り付け方法、ポールの延長でカスタマイズできます。設計は、ワークの材質、接触面積、形状、加工要件に応じて異なります。
結論
磁気チャックは、従来の機械的クランプを使用せずに強磁性ワークピースを保持するために、研削、フライス加工、旋削、穴あけ、EDM で広く使用されています。工具へのアクセスを改善し、セットアップを簡素化し、効率的な加工をサポートします。ただし、適切なチャックの選択は、ワークピースの材質、サイズ、接触面積、切削抵抗によって異なります。
標準的な磁気チャックが必要な場合でも、カスタムのワークホールディング ソリューションが必要な場合でも、マグワークはワークピースの図面、機械の仕様、加工要件に基づいて適切なオプションを選択するお手伝いをします。